


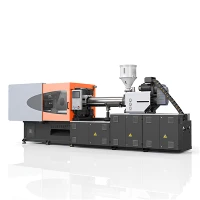
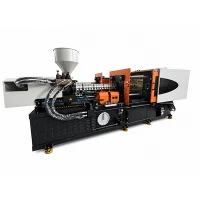

PC plastist survevalu masin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on Hiinas üks juhtivaid plastmassi survevalumasinate tootjaid ja tarnijaid. Võite siin meie tehases müüa Hiinas valmistatud täiustatud pc plastist survevaluseadmeid.
PC Plastic Injection Molding Machine tagab täpse sulandi konditsioneerimise, dünaamilise kõrgrõhuga täitmise ja tiheda termilise reguleerimise, mis on konstrueeritud optilise -klassi ja kõrge viskoossusega polükarbonaadi töötlemiseks{2}. See süsteem, millel on madal-nihkekulumiskindel-kruvide geomeetria ja kontrollitud viibimisaeg-arhitektuur, hoiab ära termilise lagunemise, hõbedased triibud ja struktuurse pinge nõudlikes optilistes, autotööstuses ja elektrilistes korpustes.
Polükarbonaadist survevalu ülevaade
Mis on polükarbonaat?
Polükarbonaat on amorfne tehnoplastne termoplast, mis on määratletud kõrge löögitugevuse, kõrge soojusläbipainde piiride, kerge selguse ja kõrge sulamisviskoossusega kogu selle töötlemisvahemikus.
Miks vajab polükarbonaat kontrollitud survevalu?
Polükarbonaadi töötlemine nõuab termilist stabiilsust ja täpset hüdraulilist jõudu, sest kõrge sulamisviskoossus piirab voolavust ilma kõrge töötlemissoojuseta. Tasakaalustamata soojusjaotus kutsub esile optilise pinge, lokaalse pragunemise, värvimuutuse ja molekulaarse lagunemise.
Tüüpilised töötlemisomadused
- Töötlemise sulamistemperatuuri aken: 280 kraadi kuni 315 kraadi
- Kõrge sulamisviskoossus, mis nõuab mitme{0}}astmelise kiiruse ja rõhu profileerimist
- Amorfne mahukahanemismäär: 0,5% kuni 0,7%
- Niiskustundlikkus, mis nõuab enne söötmist kuivatusaine kuivatamist alla 0,02% niiskuse
Materjali{0}}töötluse spetsiifilised väljakutsed
Sulamisvool:Polükarbonaadil on kõrge sulamisviskoossus ja nihketundlikkus. Ebaõige vooludünaamika tekitab voolujooni, keevisõmbluse nõrkusi ja sisepingeid.
Temperatuur:Kõrged töötlemistemperatuurid vähendavad sulamisviskoossuse kontrolli ja termilise lagunemise vahelisi piire.
Rõhk:Püsivalt kõrge sissepritse- ja tihendussurve on vajalik paksude osade täitmiseks ja värava külmumise vältimiseks-, ilma et see põhjustaks eraldusjoont-.
Kokkutõmbumine:Madal mahukahanemine nõuab täpset õõnsuse rõhu reguleerimist, et tasakaalustada mõõtmete täpsust ja kõrvaldada valamu jäljed.
Niiskuse tundlikkus:Niiskus põhjustab hüdrolüüsi, molekulmassi vähenemist ja pinna lõhenemist. Pikenenud viibimisajad kõrgetel temperatuuridel põhjustavad vaigu kollasust ja musti.
Masina konfiguratsioon polükarbonaadi jaoks
Süstimisüksus:Suure-pöördemomendiga mootorid ja kõrgrõhuga-hüdraulikasilindrid toetavad sulatise kohaletoimetamist tiheda peasurve all. Kahe-silindriga sissepritsepaigutus säilitab aksiaalse joonduse suure-koormuse pakkimisfaaside ajal.
Kruvi ja tünn:Spetsiaalsed PC-kruviprofiilid kasutavad 20:1 kuni 22:1 L/D suhet, madalat surveastet ja voolujoonelisi tagasilöögiklappe, et piirata nihkekuumust ja kõrvaldada stagnatsioonitsoonid. Suure-tihedusega keraamilised küttekehad tagavad ühtlase soojusülekande.
Temperatuuri kontroll:Mitme-tsooni PID termoregulatsioon reguleerib tünnitsoone ±1 kraadise dispersiooniga. Tahkis-releed hoiavad ära temperatuuri ületamise.
Hüdraulika / servosüsteem:Kiirreageerivad-servosüsteemid tagavad suletud-ahela rõhureguleerimise madalal-kiirusel ja kõrgel{3}}survepakendamise faasis.
Kinnitusüksus:Lõplike elementide analüüsi abil ehitatud jäigad plaadistruktuurid piiravad plaadi läbipainet täistonnaaži korral, säilitades vormide eraldusjooned ja detailide mõõtmed.
Kuidas masin täiustab arvuti vormimist
Süstimise stabiilsus:Lineaarne asendi tagasiside tagab täpse süstimise alustamise/lõpetamise ülemineku, hoides löögi kaalu kõikumist kitsastes piirides.
Rõhu juhtimine:Dünaamiline hoidmisrõhu juhtimine leevendab vajumise jälgi ja leevendab sisepingeid, mis põhjustavad vormimisjärgset-pragusid.
Temperatuuri stabiilsus:Tünni ühtlased kuumutustsoonid homogeniseerivad sulandi viskoossust enne süstimist, vältides optilist hägusust ja pinna triipe.
Plastifikatsiooni konsistents:Madala-nihkega kruvide geomeetria homogeniseerib vaigupartiid ilma polümeeriahelaid purustamata.
Korratavus:Suletud-ahela hüdrauliline tagasiside korrigeerib rõhu ja kiiruse kõikumisi pidevate tootmisvahetuste ajal.
Tsükli efektiivsus:Kiired klambriliigutused ja tundlik doseerimine lühendavad tsükliaegu, säilitades samal ajal selguse nõuded.
Soovitatavad töötlemisparameetrid
|
Parameeter |
Väärtus |
Eesmärk |
|
Sulamistemperatuur |
280 kraadi - 315 kraadi |
Tasakaalustab voolavust, hoides ära termilise kollasuse |
|
Hallituse temperatuur |
80 kraadi - 120 kraadi |
Leevendab sisemist pinget ja parandab pinnaviimistlust |
|
Sissepritse rõhk |
1200-1800 baari |
Võidab sulamiskindluse, et täita õhukesi ja keerulisi seinu |
|
Sissepritse kiirus |
Mitu{0}}etapp (keskmine kuni kiire) |
Hoiab ära pinna enneaegse külmumise ja pihustamise jäljed |
|
Seljarõhk |
50-150 baari |
Tihendab sulatihedust ilma liigset nihkekuumust lisamata |
|
Kruvi kiirus |
30-60 pööret minutis |
Kaitseb polümeeri molekulaarahelaid taastumise ajal |
|
Jahutusaeg |
Seina-paksus oleneb |
Tagab tahke soojuse hajumise mõõtmete stabiilsuse tagamiseks |
Tüüpilised rakendused
Optilised komponendid:Objektiivid, valgusjuhikud, optilised prismad ja instrumentide näidikud.
Autoosad:Esitulede sisemised läätsed, näidikukatted, andurite paneelid ja sisemised konstruktsioonilised klambrid.
Elektrilised komponendid:Leegiaeglustavad lüliti-korpused, klemmiplokid, arvestikatted ja läbipaistvad releeümbrised.
Ohutusvarustus:Tööstuslikud näokaitsed, kaitseprillide läätsed, kaitsvad aknapaneelid ja prillide raamid.
Läbipaistvad korpused:Tugevad-instrumentide korpused, vaatepordid, meditsiiniliste monitoride raamid ja kuvari raamid.
Masina spetsifikatsioonid
|
Mõõdik |
Üksus |
Standardmudel |
Suure-võimsusega mudel |
|
Kinnitusjõud |
Ton |
160 |
450 |
|
Kruvi läbimõõt |
mm |
40 |
65 |
|
Kruvi L/D suhe |
L/D |
20:1 |
22:1 |
|
Laadi helitugevus |
cm³ |
280 |
1220 |
|
Pildi kaal (arvuti) |
g |
305 |
1330 |
|
Sissepritse rõhk |
baar |
2150 |
1850 |
|
Viis{0}}varraste vahe (H × V) |
mm |
470 × 470 |
780 × 780 |
|
Maksimaalne / minimaalne vormi kõrgus |
mm |
500 / 180 |
800 / 300 |
|
Küttevõimsus |
kW |
12.5 |
28.0 |
KKK
K: Kas masin saab töödelda klaasist -täidisega- või leegiaeglustajaid?
V: Jah. Tugevdatud või lisanditega-modifitseeritud polükarbonaatvaikude jaoks on integreeritud bimetallist silinder ja karastatud kruvipind, et taluda abrasiivset kulumist ja lenduvate söövitavate ainete vabanemist.
K: Millist kruvikonfiguratsiooni soovitatakse läbipaistvate polükarbonaadist osade jaoks?
V: Kasutatakse spetsiaalset madala{0}}nihkega kruvi, millel on madal mõõtmistsoon ja 20:1 kuni 22:1 L/D suhe. See hoiab ära lokaalseid kuumuse naelu, mis põhjustavad kollasust või mullide teket.
K: Millist temperatuuri reguleerimise täpsust on vaja optiliste arvutikomponentide jaoks?
V: Mitme-tsooni PID-reguleerimine, mis hoiab kütte ±1 kraadi piires, on standardne. PID barreli tsooni reguleerimine koos keraamiliste küttekehadega stabiliseerib sulandi viskoossust pideval tööl.
K: Kuidas juhitakse vaigu niiskust enne plastifitseerimist?
V: Polükarbonaat nõuab enne tünni sisenemist kuivatamist kuivatusainega, et vähendada vaigu niiskust alla 0,02%. Niiske vaigu töötlemine lagundab polümeeri ahelaid, kahjustades mehaanilist tugevust ja põhjustades lainetust.
K: Kuidas valida masina õiget kinnitusjõudu ja süstimisüksuse suurust?
V: Sobitage osa projitseeritud ala nõutava õõnsuse tihendusrõhuga (tavaliselt 500–800 baari-arvuti õõnsuses) ja veenduge, et löögi kogusuurus jääb vahemikku 30–70% tünni kogumahust, et säilitada õige viibimisaeg.
Kuum tags: pc plastist survevalumasinad, Hiina pc plastist survevalumasinad tootjad, tarnijad, tehas
Järgmise
ABS plastist survevalu masinJu gjithashtu mund të pëlqeni


Küsi pakkumist