


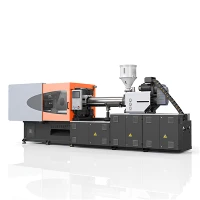
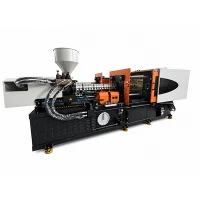

PE plastist survevalu masin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on Hiinas üks juhtivaid plastist survevalumasinate tootjaid ja tarnijaid. Võite vabalt hulgi müüa meie tehasest Hiinas valmistatud täiustatud plastist survevalumasinad.
PE Plastic Injection Molding Machine integreerib suure-pöördemomendiga kruviajamid, spetsiaalse barjääri segamise geomeetria ja mitme-tsooni PID termilise reguleerimise, et töödelda kõrge-, madala-tihedusega ja lineaarselt madala-tihedusega polüetüleenvaikusid. Muutuva viskoossusvahemiku ja kõrge termilise kokkutõmbumise jaoks loodud süsteem juhib sulatihedust ja hoidmisrõhu üleminekut mahuti, sulguri ja tehniliste komponentide vormimise vahel.
Polüetüleenmaterjali survevalu ülevaade
Mis on polüetüleen (PE)?
Polüetüleen on pool{0}}kristalliline termoplast, mida iseloomustavad keemiline vastupidavus, löögikindlus ja muutuvad sulamisomadused kõrge-tihedusega polüetüleeni (HDPE), madala-tihedusega polüetüleeni (LDPE) ja lineaarse madala-tihedusega polüetüleeni (LLDPE) puhul.
Miks on polüetüleenist vaja kontrollitud survevalu?
Polüetüleenil on suur kristalne termiline kokkutõmbumine, märkimisväärne mahumuutus faasisiirde ajal ja nihke{0}}tundlik viskoossus. Töötlemiseks on vaja täpset sulandi homogeniseerimist, mitmeastmelist rõhu hoidmist ja vormi ühtlast jahutuse jaotust, et hallata tühimike teket, vajumise jälgi ja mõõtmete moondumist.
Tüüpilised töötlemisomadused
- Lai sulamistemperatuuri vahemik, mis nõuab täpseid tünnitsooni kuumutusprofiile.
- Suur erisoojusvõimsus, mis vajab pidevat plastifitseeriva energia sisendit ja tasakaalustatud vormijahutust.
- Mahuline kokkutõmbumismäär on vahemikus 1,5% kuni 3,0%, sõltuvalt vaigu tihedusest ja molekulmassi jaotusest.
- Mitte--Newtoni nihkes
Materjali{0}}töötluse spetsiifilised väljakutsed
Sulavool
HDPE- ja LDPE-klasside sulamisvooluindeksi kõikumised põhjustavad ebaühtlaseid voolu{0}}esikiirusi, mis põhjustab keevisliini defekte või piirde sähvatust, kui rõhu dünaamika on kalibreerimata.
Temperatuur
Vale termiline profileerimine põhjustab vaigu mittetäieliku sulamise või lokaalse termilise lagunemise, mille tulemuseks on mehaanilise tugevuse kadu ja pinna värvuse muutus.
Surve
Ebapiisav hoidmisrõhk põhjustab raskete seinaosade lähedale vajumise jäljed, samas kui liigne õõnsuse rõhk põhjustab jääkpinget ja väljaviskumise kleepumist.
Kokkutõmbumine
Ebaühtlase seinapaksusega diferentsiaalne jahutamine tekitab ebaühtlase lineaarse kokkutõmbumise, mille tulemuseks on vormimisjärgne ruumiline kõverdumine- ja mõõtmete kõikumine.
Nihketundlikkus
Suure -molekulaarse -kaaluga PE klasside liigne lõikamine kruvide suurel pöörlemiskiirusel tõstab sulamistemperatuuri, põhjustades polümeeri ahela katkemist ja omaduste kadu.
Masina konfiguratsioon polüetüleenvormimiseks
Süstimisüksus
Suure pöördemomendiga-hüdraulilised mootorid säilitavad kruvide pöörlemise stabiilsuse kõrge viskoossusega sulamistingimustes. Proportsionaalsed ventiilid reageerivad õõnsuse täitmise ajal mitmeastmelisele süstimiskiirusele ja ümberlülituskäskudele.
Kruvi ja tünn
Kruvide geomeetriatel 20:1 kuni 22:1 L/D suhtega on spetsiaalsed barjääri segamistsoonid, mis soodustavad vaigu plastifitseerimist ja värvi põhisegu dispersiooni ilma nihkega ülekuumenemiseta. Nitreeritud tünnipinnad taluvad pidevat mehaanilist tööd.
Temperatuuri juhtimine
Mitme-tsooni PID-kütteribad, mis on ühendatud pooljuhtreleedega, hoiavad silindri temperatuuri ±1 kraadi piires seadepunkti väärtustest. Suletud-ahela õlitemperatuuri jälgimine stabiliseerib soojusülekannet.
Hüdrauliline / servoajam
Elektro-hüdraulilised servoajamid reguleerivad süsteemi rõhku ja mahuvoolu reaalajas -koormusnõuete alusel, säilitades rõhu täpsuse pikkade jahutustsüklite ajal.
Kinnitusüksus
Viie-kahe-lülitusega mehaaniline kinnitussüsteem jaotab jõu ühtlaselt plaadi pindade vahel, vähendades plaadi läbipainet ja kaitstes vorme kiirete-kinnitustsüklite ajal.
Protsessi täiustused polüetüleeni vormimisel
Süstimise stabiilsus
Lineaarne andur, mille täpsus on 0,1 mm, jälgib süstimisasendit, säilitades võtte mahu konsistentsi ja vähendades välklambi -lõppu-.
Surve juhtimine
Proportsionaalsed mitmeastmelised hoidmisprofiilid kompenseerivad vaigu mahulist kokkutõmbumist faasimuutuse ajal, leevendades vajumisjälgede teket paksuseinalistes osades.
Temperatuuri stabiilsus
Tsoneeritud tünni termoregulatsioon takistab lokaalset soojuse akumuleerumist, kaitstes vaigulisandite ja stabiliseeriva sulandi viskoossuse sattumist otsikusse.
Plastifitseeriv konsistents
Tõkkekruviprofiilid vähendavad sulamata polümeerifraktsiooni, tagades pideva tootmisprotsessi käigus ühtlase sula entalpia ja sulatiheduse.
Kaalu korratavus
Reaalajas kontroll sissepritsekiiruse ümberlülituspunktide ja vasturõhu üle-andab kaadri-to-kaalu korratavuse, kusjuures pideval töötamisel on kõikumised alla 0,3%.
Tsükli tõhusus
Samaaegsed plastifitseerimisvõimalused klambri liikumise ajal koos suure{0}}vooluhulgaga hüdroahelatega optimeerivad masina liikumisjadasid, et lühendada kuivatustsükli aegu.
Soovitatavad töötlemis-/juhtimisparameetrid
|
Töötlemise parameeter |
HDPE vahemik |
LDPE / LLDPE valik |
Üksus |
|
Sulamistemperatuur |
200 – 260 |
180 – 230 |
kraadi |
|
Hallituse temperatuur |
20 – 60 |
15 – 50 |
kraadi |
|
Sissepritse rõhk |
70 – 140 |
60 – 120 |
MPa |
|
Sissepritse kiirus |
Keskmine kuni kõrge |
Keskmine kuni kõrge |
mm/s |
|
Seljarõhk |
0.5 – 1.5 |
0.3 – 1.0 |
MPa |
|
Kruvi kiirus (RPM) |
40 – 90 |
50 – 110 |
p/min |
|
Jahutusaeg |
Arvutatud seina paksuse reegli järgi |
Arvutatud seina paksuse reegli järgi |
s |
Tüüpilised rakendused
Pakkekonteinerid
Jäigad ämbrid, hoiukastid, kastid ja õhukesed{0}}seinaga toidunõud, mis nõuavad löögikindlust, konstruktsiooni jäikust ja stabiilset tsükliaega.
Keermestatud sulgurid ja korgid
Avamiskindlad-korgid, sulgurid ja keermestatud liitmikud, mis nõuavad keerme geomeetria täpset reprodutseerimist ja madalat ovaalsuse tolerantsi.
Toruliitmikud ja torutööd
Survetorude liitmikud, põlved, triibud ja drenaažiliitmikud, mis nõuavad tühi-sisemist-ristlõiget ja survet-kandvaid seinu.
Tööstuslikud komponendid
Kemikaalide vastupidavust ja struktuuri terviklikkust nõudvad vedelikumahutid, kemikaalitrumlid, transpordialused ja kaitsekorpused.
Majapidamiskaubad
Kööginõud, prügikonteinerid, hoiukastid ja mööblikomponendid, mis nõuavad ühtlast pinnaviimistlust ja mõõtmete stabiilsust.
Masina spetsifikatsioonid
|
Spetsifikatsioon |
Üksus |
Mudel 160T |
Mudel 260T |
Mudel 400T |
Mudel 650T |
|
Kinnitusjõud |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
Viis{0}}varraste vahe (H × V) |
mm |
460 × 460 |
580 × 580 |
730 × 730 |
920 × 920 |
|
Maksimaalne päevavalgus |
mm |
900 |
1,120 |
1,450 |
1,820 |
|
Ejektori löök |
mm |
130 |
160 |
200 |
260 |
|
Kruvi läbimõõt |
mm |
45 |
55 |
70 |
85 |
|
L/D suhe |
L/D |
22:1 |
22:1 |
21:1 |
20:1 |
|
Laadi helitugevus |
cm³ |
340 |
620 |
1,280 |
2,380 |
|
Laske kaal (PE) |
g |
255 |
465 |
960 |
1,785 |
|
Sissepritse rõhk |
MPa |
175 |
168 |
162 |
155 |
|
Süstimiskiirus |
cm³/s |
185 |
245 |
410 |
620 |
|
Kruvi maksimaalne kiirus |
p/min |
210 |
190 |
160 |
140 |
KKK
K: Kas masin võib samal konfiguratsioonil töödelda erinevaid polüetüleeni klasse?
V: Jah. Sissepritseseade ja temperatuuri reguleerimissüsteemid töötlevad HDPE-d, LDPE-d ja LLDPE-d. Tünni termiliste tsoonide, vasturõhu ja sissepritsekiiruse profiilide kohandused võimaldavad töödelda erinevat tüüpi vaigu ilma kruvikomplekti muutmata.
K: Millist kruvikonfiguratsiooni soovitatakse polüetüleeni töötlemiseks?
V: Soovitatav on 20:1 kuni 22:1 L/D suhtega kruvi, millel on barjäär ja spetsiaalne segamispea. See geomeetria tagab termilise homogeniseerimise ja aditiivse dispersiooni, tekitamata liigset nihkeenergiat, mis võiks lagundada suure -molekulaarse- polümeeri ahelaid.
K: Millist temperatuuri reguleerimise täpsust on vaja madala{0}}koolutusega polüetüleenist osade jaoks?
V: Tünni küttetsoonid nõuavad PID temperatuuri reguleerimist tolerantsiga ±1 kraadi. Vormi jahutusahelad nõuavad tasakaalustatud, suure-vooluhulgaga vee kollektori jaotust, mis säilitab temperatuuri ühtluse ±2 kraadi piires südamiku- ja õõnsusplaatide vahel, et minimeerida diferentsiaalset termilist kokkutõmbumist.
K: Kas täidetud või tugevdatud polüetüleenühendeid saab töödelda standardmudelitel?
V: Jah. Kaltsiumkarbonaati või talki sisaldavaid täidetud polüetüleenühendeid saab töödelda. Mineraal-täidisega segude puhul, mille sisaldus on üle 15 massiprotsendi, on saadaval valikulised bimetallkruvid ja karastatud tünnivooderdised, mis kaitsevad komponente mehaanilise hõõrdumise eest.
K: Kuidas valitakse sügavate{0}}õõnsusega polüetüleenmahutite jaoks masina tonnaaž?
V: Masina valik sõltub kogu prognoositavast pinnast, seina paksusest, voolu pikkuse -ja-paksuse suhtest ja südamiku väljatõmbekäigu nõuetest. Soovitatav kinnitusjõud arvutatakse 0,3–0,5 tonni projitseeritud ala ruutsentimeetri kohta, tagades piisava päevavalguse ja käiguvaru osade automaatseks eemaldamiseks.
Kuum tags: pe plastist survevalumasin, Hiina pe plastist survevalumasinad tootjad, tarnijad, tehas
Järgmise
PP plastist survevalu masinJu gjithashtu mund të pëlqeni


Küsi pakkumist