


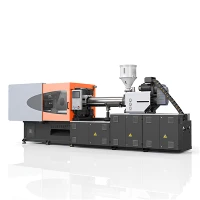
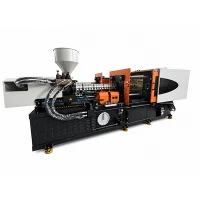

ABS plastist survevalu masin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on Hiinas üks juhtivaid abs-plastist survevalumasinate tootjaid ja tarnijaid. Võite siin meie tehasest Hiinas valmistatud täiustatud abs plasti survevalumasinad hulgi müüa.
ABS-plasti survevalumasin tagab suure-täpsusega plastifitseerimise, püsiva kõrgsurve-pritse ja mitmetsoonilise termoregulatsiooni, mis on loodud spetsiaalselt akrüülnitriilbutadieenstüreeni töötlemiseks. Optimeeritud kruvigeomeetria koos suletud-ahela hüdraulilise reageerimisvõimega kõrvaldab hõbedased triibud, voolamisjäljed ja vajumise jäljed, tagades tehniliste komponentide ja korpuste mõõtmete täpsuse ja peegel{5}}viimistluse kvaliteedi.
ABS-materjali survevalu ülevaade
Mis on ABS?
Akrüülnitriilbutadieenstüreen (ABS) on amorfne terpolümeer, mis koosneb akrüülnitriilist, butadieenist ja stüreenist. Akrüülnitriil annab keemilise vastupidavuse ja termilise kõvaduse; butadieen tagab löögitugevuse ja madala{1}}temperatuurikindluse; Stüreen tagab pinna jäikuse, struktuurse läike ja mõõtmete stabiilsuse.
Miks ABS nõuab kontrollitud survevalu?
ABS-töötlus nõuab täpseid tööpiire selle mitte-Newtoni nihke-hõrenemise ja kitsa termilise akna tõttu. Liigne nihkekiirus kutsub esile butadieeni lagunemise, mis vähendab löögikindlust ja kollasust. Kontrollimatud sularinded põhjustavad konstruktsiooni nõrkust piki keevisjooni ja nähtavaid pingejälgi.
Tüüpilised töötlemisomadused
- Töötlemistemperatuuri vahemik: 210 kraadi kuni 265 kraadi
- Sulamismahu kiirus (MVR): 5–35 cm³/10 min (220 kraadi juures / 10 kg)
- Lineaarne vormi kokkutõmbumise määr: 0,4% kuni 0,7%
- Kuivatamise eeltingimus: Kastepunkt -40 kraadi, sihtniiskusesisaldus alla 0,05%
Materjali{0}}töötluse spetsiifilised väljakutsed
Sulavool
ABS viskoossus reageerib märkimisväärselt nihkekiiruse ja temperatuuri muutustele. Ebaregulaarne voolukiirus põhjustab enneaegset külmumist, rõhukadu pikkadel vooluteedel ja lokaalset mehaanilist pinget.
Temperatuur
Temperatuurid üle 270 kraadi lagundavad kummipolümeeri, põhjustades gaasipõletust, triipe ja värvimuutusi. Ebapiisav tünni kuumutamine suurendab sulandi viskoossust, mille tulemuseks on lühikesed löögid ja sisemine osa pinge.
Surve
Ebapiisav hoidmisrõhk põhjustab mahukahanemist, tekitades ribide ristumiskohtade lähedal vajutusjälgi. Liigne sissepritserõhk põhjustab välku, südamiku läbipainde ja osade väljatõmbamise kinnitumist.
Kokkutõmbumine
Erinevate seinapaksuste ebaühtlane jahutamine tekitab lokaalse mahulise kokkutõmbumise, põhjustades suurte konstruktsioonipaneelide kõverdumist ja tasapinnalisi moonutusi.
Niiskus- ja termiline tundlikkus
Hügroskoopsed vaigugraanulid imavad ümbritsevat niiskust. Kuumutatud tünni sisenev vesi aurustub auruks, tekitades pinnale hõbedased triibud, mikro{1}}tühimed ja vähenenud tõmbejõudlus.
Masina konfiguratsioon ABS-i jaoks
Süstimisüksus
Suure-pöördemomendiga hüdrauliline pöörlemine koos tasakaalustatud kahesilindrilise-silindriga sissepritseseadmega säilitab sissepritsekolvile ühtlase aksiaaljõu. Lineaarne kodeerija tagasiside tagab täpse positsioneerimise ±0,1 mm piires.
Kruvi ja tünn
Järkjärguline{0}}üleminekukruvi geomeetria 20:1 L/D suhte ja 2,5:1 survesuhtega hoiab ära lokaalse nihke ülekuumenemise. Kulumiskindlad-bimetallist tünnid pikendavad kasutusiga, kui töödeldakse leegi-aeglustavaid või klaasiga{8}}tugevdatud koostisi.
Temperatuuri juhtimine
Mitmetsoonilised PID-digitaalsed kontrollerid, mis on ühendatud pooljuhtreleedega, hoiavad silindritsooni temperatuuri vahemikus ±1,0 kraadi. Keraamilised kuumutusribad hoiavad ära soojuskadu ja soojusgradiendi naelu.
Hüdraulika / servosüsteem
Kiire-reageerimisega elektro-hüdraulilised servoajamid reguleerivad süsteemi õlivoolu dünaamiliselt. Proportsionaalsed rõhureguleerimiskäepidemed hoiavad rõhu üleminekut sujuvalt ilma hüdrauliliste löökideta.
Kinnitusüksus
Viie -punkti topelt-klambermehhanism tagab tasakaalustatud kinnitusjõu jaotuse kogu plaadil. Karastatud terasest kinnitusvardad piiravad raami paindumist maksimaalse lukustussurve korral.
Kuidas masin parandab ABS-vormimist
Süstimise stabiilsus
Suletud-ahela kiiruse reguleerimine säilitab ühtlase sulatise eesmise edasiliikumise, vältides voolutorude tekkimist värava asukohtade lähedal keerulise vormi täitmise ajal.
Surve juhtimine
Mitmeastmeline hoidmisrõhk takistab vaigu kokkutõmbumist jahutamise ajal, eemaldades valamu jäljed ilma jääkpinget tekitamata.
Temperatuuri stabiilsus
Täpne termoregulatsioon hoiab ära vaigu ülekuumenemise, säilitades löögikindluse, esialgse värvivarjundi ja pinnaläike.
Plastifitseeriv konsistents
Reguleeritud vastu{0}}rõhk mõõtmise ajal tagab põhjaliku degaseerimise ja ühtlase sulatiheduse enne haavli väljastamist.
Korratavus
Kõrge-eraldusvõimega tagasisideandurid jälgivad sissepritse käiku, hüdraulilist rõhku ja kruvi taastumist, hoides löögi -to{2}}kaalu erinevust 0,2% piires.
Tsükli tõhusus
Kruvi samaaegne taastamine osade jahutamise ajal koos kiirete hüdrauliliste klambrite liigutustega lühendab kuivatustsükli kestust.
Soovitatavad töötlemisparameetrid
|
Töötlemise parameeter |
Väärtus / ühiku vahemik |
|
Sulamistemperatuur |
220 kraadi - 260 kraadi |
|
Hallituse temperatuur |
50 kraadi - 80 kraadi |
|
Sissepritse rõhk |
800 bar - 1500 bar |
|
Surve hoidmine |
400 bar - 800 bar |
|
Sissepritse kiirus |
Keskmine kuni kõrge (mitme{0}}etapiline profiil) |
|
Seljarõhk |
50 bar - 150 bar |
|
Kruvi kiirus (RPM) |
30 p/min – 70 p/min |
|
Jahutusaeg |
10 s – 30 s |
Tüüpilised rakendused
Autode siseosad
Armatuurlaua õhutusavad, keskkonsooli äärised, kindalaeka katted ja uksekäepideme raamid nõuavad täpseid mõõtmeid, puhast pinnatekstuuri ja nulli nähtavaid keevisjooni.
Elektroonilised korpused
Monitori raamid, printeri korpused, ruuteri šassii ja korpuse paneelid, mis nõuavad ühtlast lamedat pinda ja{0}}tuleaeglustava vaigu töötlemise võimet.
Tarbeelektroonika
Nutikate seadmete raamid, kaugjuhtimispuldi korpused, kõlarite korpused ja kantavad seadmete alused, mis nõuavad kõrget pinnapuhtust allavoolu värvimiseks või plaadistamiseks.
Seadmed
Tolmuimeja kestad, kliimaseadme esipaneelid, kohvimasina korpused ja sisemised konstruktsioonikomponendid, mis nõuavad löögikindlust ja kõrget kriimustuskindlust.
Mänguasjad
Blokeerivad ploki komponendid, tegevusfiguuride skeletid ja üksikasjalikud koostekomponendid, mis nõuavad täpset mõõtmete korratavust ja-sobivuse tolerantse.
Masina spetsifikatsioonid
|
Spetsifikatsioon Üksus |
Üksus |
Mudel 160 |
Mudel 260 |
Mudel 400 |
|
Kinnitusjõud |
kN |
1,600 |
2,600 |
4,000 |
|
Viis{0}}varraste vahe (H × V) |
mm |
460 × 460 |
580 × 580 |
720 × 720 |
|
Kruvi läbimõõt |
mm |
40 |
50 |
65 |
|
Kruvi L/D suhe |
L/D |
20:1 |
20:1 |
21:1 |
|
Laadi helitugevus |
cm³ |
251 |
490 |
1,061 |
|
Laske kaal (ABS) |
g |
238 |
465 |
1,008 |
|
Sissepritse rõhk |
baar |
1,950 |
1,820 |
1,750 |
|
Süstimiskiirus |
cm³/s |
138 |
215 |
360 |
KKK
K: Kas masin saab töödelda leegiaeglustit-või klaasiga-tugevdatud ABS-i?
V: Jah. Leegiaeglustava-või klaasiga-tugevdatud ABS-i töötlemiseks on vaja valida valikuline bimetallist kruvi- ja silindripakett. See valik kaitseb masina komponente lisagaaside keemilise rünnaku ja klaaskiudude mehaanilise hõõrdumise eest.
K: Millist kruvikonfiguratsiooni soovitatakse kõrgläikega ABS-komponentide{0}} jaoks?
V: Soovitatav on järkjärguline{0}}üleminekukruviprofiil, mille surveaste on vahemikus 2,2:1 kuni 2,5:1 ja L/D suhe 20:1 või suurem. See seadistus hoiab ära nihkekuumuse kuhjumise, minimeerib mikro-tühmuse teket ja säilitab värvimiseks või vaakumplaadistamiseks vajaliku optilise pinnakvaliteedi.
K: Milliseid vormi temperatuuri reguleerimise seadmeid on vaja ABS-vormimiseks?
V: Vaja on spetsiaalset vormi temperatuuri regulaatorit, mis tsirkuleerib kuuma vett vahemikus 50–80 kraadi. Vormi ühtlane temperatuur vähendab sisemist pinget, minimeerib vajumisjälgede teket paksude ribide läheduses ja tagab ühtlase pinnaläike osade lõikes.
K: Kas see masin saab töödelda ABS-sulameid, nagu PC/ABS või ABS/PMMA?
V: Jah. Sissepritsesüsteem mahutab PC/ABS-i ja muid ABS-sulameid. PC/ABS-i töötlemiseks on vaja tünnitsooni temperatuurid seada vahemikku 270–280 kraadi ja veenduda, et süsteemis olev sissepritserõhk katab polükarbonaadisegude suurenenud viskoossuse.
K: Kuidas valida ABS-osade jaoks õige masina tonnaaž?
V: Määrake detaili projekteeritud kogupindala, sealhulgas külmakanalid, ja korrutage seejärel kinnitusjõuteguriga 3,5 kN/cm² kuni 5,0 kN/cm², lähtudes seina paksusest ja voolu pikkuse suhtest. Valige süstimisüksuse suurus, kus nõutav haavli kaal moodustab 30% kuni 70% maksimaalsest süstimisvõimsusest.
Kuum tags: abs plasti survevalu masin, Hiina abs plasti survevalumasinad tootjad, tarnijad, tehas
Järgmise
PE plastist survevalu masinJu gjithashtu mund të pëlqeni


Küsi pakkumist