


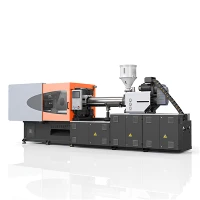
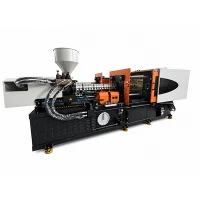

POM plastist survevalu masin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on Hiinas üks juhtivaid pom-plastist survevalumasinate tootjaid ja tarnijaid. Võite julgelt hulgi müüa meie tehasest Hiinas valmistatud täiustatud pom-plastist survevalumasinad.
POM-i plastipritsevormimismasinal on spetsiaalne termilise tsooni juhtimine, hallatav sulamismaht ja kulumiskindel plastifitseeriv riistvara polüoksümetüleenvaigu töötlemiseks. Täppismehaaniliste komponentide tootmiseks loodud arhitektuur tagab ühtlase sulamistemperatuuri jaotuse ja reguleeritava tagasirõhu-juhtimise pidevate tootmistsüklite ajal.
Polüoksümetüleeni töötlemise ülevaade
Mis on POM-materjal?
Polüoksümetüleen (POM), mida tavaliselt nimetatakse atsetaaliks, on pool{0}}kristalliline termoplast, mida iseloomustab suur mehaaniline tugevus, mõõtmete stabiilsus, madal hõõrdetegur ja dünaamiline väsimuskindlus.
Kontrollitud termilise töötlemise nõuded
POM-il on kõrge termiline tundlikkus ja kitsas töötlemistemperatuuri aken. Sula pikaajaline viibimine kõrgetel temperatuuridel kutsub esile termilise lagunemise, tekitades gaasilisi emissioone, värvimuutusi ja mehaanilist tugevust. Mitmetsooniline termoseire ja tünni kontrollitud viibimisajad aitavad säilitada materjali terviklikkust.
Esmased töötlemise käitumised
- Kristalliline mahukahanemine vahemikus 1,8% kuni 3,5%, mis nõuab mitmeastmelist hoidmisrõhu profiile ja ühtlast jahutuskiiruse jaotust.
- Erinevad sulamistemperatuurid (160 kuni 175 kraadi olenevalt homopolümeerist või kopolümeerist).
- Nihkekiiruse-tundlikkus, mis nõuab sissepritsekiiruse profiilide seadistamist, et reguleerida lokaalset hõõrdekütmist.
Materjali{0}}töötluse spetsiifilised väljakutsed
Sulavoolu käitumine:Viskoossuse muutused täitmise ajal nõuavad reguleeritud kiirusprofiile; kõrge nihkekiirus tekitab lokaalset hõõrdesoojust.
Termiliste akende piirangud:Standardsed töötlemistemperatuurid on vahemikus 190 kuni 215 kraadi; nende piiride ületamine kiirendab polümeeri ahela lagunemist.
Surve nõuded:Pidev hoidmisrõhk kompenseerib materjali mahu kadu kristallisatsioonifaasi üleminekul.
Kokkutõmbumise varieeruvus:Ebaühtlane vormiseina jahutamine
Termiline tundlikkus:Soovituslikku kestust ületav viibimisaeg põhjustab sisemise tühimiku moodustumist ja löögikindluse vähenemist.
Masina konfiguratsioon polüoksümetüleeni jaoks
Süstimisüksus
Lineaarsed asendiandurid jälgivad sissepritse käigu asendit, hõlbustades lülitumist mahuliselt täitmiselt rõhu reguleerimise faasidele. Tagasitõmbamisvastased tagasilöögiklapid piiravad vaigu tagasivoolu rõhu säilitamise ajal.
Kruvi ja tünni kokkupanek
Bi-metallisulamist tünnid, mis on ühendatud nitriditud kruvidega, taluvad pinna hõõrdumist. Kruvigeomeetria sisaldab madalat mõõtmissügavust, madalat surveastet (1,8:1 kuni 2,2:1) ja pidevat lennuprofiili, et vältida materjali seiskumist.
Temperatuuri reguleerimise süsteem
Mitme-tsooni PID-juhtseadmed reguleerivad silindri kütteribade temperatuure ±1 kraadi piires seadeväärtustest. Spetsiaalsete sundõhujahutusventilaatoritega keraamilised kütteelemendid eraldavad survetsoonides liigset hõõrdesoojust.
Hüdraulika- ja ajamisüsteem
Muutuva töömahuga servo{0}}hüdraulilised ajamisüsteemid juhivad õli kohaletoimetamise kiirust vastavalt telje kiiruse nõudmistele. Suletud-kontuuri vasturõhu juhtimine reguleerib vaigu tihedust plastifitseerimise taastumise ajal.
Kinnitusüksus
Viie{0}}punkti kahe-lülitusega mehaaniline kinnitusmehhanism jaotab jõu plaadi pindade vahel, et taluda õõnsuse survet. Hüdraulilised ejektorsüsteemid toetavad osade eemaldamiseks valitavaid käiguvahemaid ja rõhu reguleerimist.
Tootmise jõudlusnäitajad
Sissepritse kiiruse juhtimine:Suletud-ahela jälgimine säilitab reguleeritud sissepritsekiirused õõnsuse muutuva voolupikkuse korral.
Mitme{0}}astmelise rõhu hoidmine:Reguleeritavad hoidmissurve astmed leevendavad valamujälgi ja sisemise tühimiku tekkimist ilma jooksva värava ala üle-pakkimata.
Soojusjuhtimine:PID-i juhtkontuurid on ühendatud aktiivse jahutuse piirtemperatuuri kõrvalekaldega plastifikatsioonitsoonis.
Plastifikatsiooni homogeensus:Spetsiaalsed kruvi lennukontuurid tagavad ühtlase nihkeenergia sisendi enne haavli nihutamist.
Löögi korratavus:Lineaarne asendituvastus võimaldab püsiseisundi tööparameetrite korral kaadri kaalu kõikumist 0,25% piires.
Tsükli täitmine:Hüdraulilised reaktsiooniajad võimaldavad plastifitseerimise, vormi liikumise ja jahutamise faaside vahelist koordineerimist.
Soovitatavad töötlemisparameetrid
|
Parameetri nimi |
Kopolümeeri sari |
Homopolümeeride vahemik |
Üksus |
|
Sulamistemperatuur |
190 - 210 |
200 - 220 |
kraadi |
|
Hallituse temperatuur |
60 - 105 |
80 - 120 |
kraadi |
|
Sissepritse rõhk |
800 - 1400 |
1000 - 1500 |
baar |
|
Seljarõhk |
5 - 15 |
5 - 12 |
baar |
|
Kruvi kiirus |
40 - 80 |
40 - 70 |
p/min |
Tüüpilised rakendusväljad
Täppishammasrattad ja hammasrattad:Kasutatakse hammasrataste profiilide vormimiseks, mis nõuavad liikumise ülekandesõlmedes pinna kulumiskindlust ja mõõtmete stabiilsust.
Puksid ja liuglaagrid:Sobib määrimata libisevate mehaaniliste osade jaoks, mis nõuavad ühtlast hõõrdetegurit ja kulumiskindlust.
Mehaanilised konstruktsioonielemendid:Kasutatakse libisevate plokkide, sisemiste riivihoobade ja klõpsatusega{0}}mehaaniliste sidurite tootmiseks.
Autode funktsionaalsed komponendid:Vormib kütusesüsteemi klambreid, turvavöö tõmburi käike ja aknamehhanismi ajami komponente.
Klapid ja tööstuslikud kinnitusdetailid:Kasutatakse vormimisvedeliku juhtventiili poolidel, keermestatud ühenduskorkides ja tööstuslikes kinnitusdetailides, mis on allutatud mehaanilisele koormusele.
Masina peamised tehnilised andmed
|
Tehniline omadus |
Mudel 120 |
Mudel 180 |
Mudel 260 |
Üksus |
|
Kinnitusjõud |
1200 |
1800 |
2600 |
kN |
|
Side{0}}kangi kaugus (K x V) |
410 x 410 |
510 x 510 |
580 x 580 |
mm |
|
Kruvi läbimõõt |
35 |
45 |
55 |
mm |
|
L/D suhe |
20:1 |
20:1 |
22:1 |
L/D |
|
Arvutatud lasu kaal |
171 |
356 |
611 |
g |
|
Maksimaalne süstimisrõhk |
1800 |
1620 |
1630 |
baar |
KKK
K: Millised disainifunktsioonid kohandavad seda masinat polüoksümetüleeni töötlemiseks?
V: Seade kasutab spetsiaalset kruvi, mille surveaste on 1,8:1 kuni 2,2:1, bimetallist kulumiskindlat-silindrit ja mitme-tsooni PID-termoregulatsiooni, mis on ühendatud sundõhujahutusega.
K: Milline kruvigeomeetria sobib atsetaalvaikude jaoks?
V: Pidevate lennuprofiilidega madal mõõtmistsooni sügavus on valitud, et piirata nihkesoojuse teket ja vältida materjali seiskumistsooni piki kruvikanalit.
K: Kuidas säilitatakse töö ajal temperatuuri täpsust?
V: Mitme-tsooni PID-kontrollerid säilitavad kütteriba termilise stabiilsuse sihtväärtustest ±1 kraadi piires, samal ajal kui kompressioonitsooni jahutusventilaatorid eraldavad liigset hõõrdesoojust.
K: Kas selle seadmega saab töödelda{0}}tugevdatud klaasi?
V: Jah. Klaas-kiu või mineraal{2}}täidisega vaigu klasside töötlemiseks on vaja abrasiivse kulumise ohjamiseks määrata täielikult bimetallist silinder ja karastatud tööriistaterasest kruvid.
K: Kuidas valitakse konkreetsete osade jaoks masina tonnaaž?
V: Masina suuruse määramiseks tuleb arvutada õõnsuse kogupindala, seina paksus, jooksurisüsteemi maht ja nõutav õõnsuse rõhk (tavaliselt 500–1000 baari POM-i puhul), sobitades samal ajal lasu maht 30–70% tünni kogumahust.
K: Millised seiskamis- ja puhastusprotseduurid takistavad vaigu lagunemist?
V: Sulamise viibimisaeg peaks töötemperatuuril jääma alla 15 minuti. Lühiajaliste tootmiskatkestuste korral langetage tünni kuumustsoonid alla 160 kraadi. Enne masina täielikku seiskamist või materjali vahetamist puhastage tünn täielikult kõrge -tihedusega polüetüleeniga (HDPE), et eemaldada ülejäänud atsetaalisulam.
Kuum tags: pom plastist survevalumasin, Hiina pom plastist survevalumasinad tootjad, tarnijad, tehas
Paari
EiJärgmise
PA nailonist survevalu masinJu gjithashtu mund të pëlqeni


Küsi pakkumist