


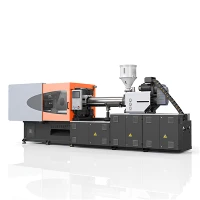
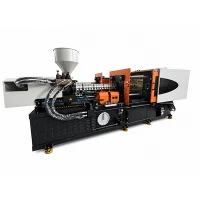

Täppissulatuskontrolliga vormimismasin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on Hiinas üks juhtivaid täppissulatusjuhtimisvormimismasinate tootjaid ja tarnijaid. Võite julgelt hulgi müüa meie tehasest Hiinas valmistatud täiustatud täppissulatusjuhtimisvormimismasinaid.
Precision Melt Control Molding Machine lahendab mahumõõtmise kõikumised ja termilised ebaühtlused mikro-vormimise ajal, pakkudes löögi kaalu variatsioonikoefitsiente alla 0,15% kitsa -tolerantsi tootmisel.
Mis määrab survevalu täpsuse?
Mikromeetrilise mõõtmete täpsuse saavutamiseks on vaja peamiste füüsiliste parameetrite sünkroniseerimist vormimistsükli igas faasis:
Sissepritse kiirus:Suletud-kontuuriga proportsionaalsed ventiilid reguleerivad kiirusprofiile ±0,1 mm/s piires, et luua õõnsuse stabiilsed täitumiskiirused, vältida nihkekiiruse kõikumisi ja kõrvaldada pinnavoolu jäljed.
Sissepritse rõhk:Mitmeastmelised rõhuandurid proovivad süsteemi liinirõhku dünaamilistel sagedustel, vältides välgu tekkimist, kaadri kaalu triivi ja sisemisi konstruktsiooni tühimikke.
Positsiooni juhtimine:Kõrge eraldusvõimega -optilised lineaarsed kodeerijad jälgivad sissepritse käigu asendit kuni ±0,01 mm, tagades ühtlase sulandi pakkimise ilma vormiõõnde üle-pakkimata.
Temperatuuri kontroll:Mitme-tsooniga PID-kontrollerid, millel on pooljuhtreleed, hoiavad silindri temperatuuri ±0,5 kraadi piires, et pärssida materjali lagunemist ja viskoossuse muutusi.
Plastifikatsiooni stabiilsus:Servo-kruvi pöörlemine säilitab vaigu sulamise ajal ühtlase nihkepinge, tagades homogeense polümeeri sulatise.
Seljarõhk:Elektro-hüdrauliline proportsionaalne tagasi-rõhu juhtimine stabiliseerib vaigu tiheduse tagasilöögiklapi taga plastifitseerimise ajal, mis võimaldab täpset mahulist doseerimist.
Korratavus:Reaalajas{0}}tagasisideahelad sünkroonivad mehaanilise käigu, hüdraulilise rõhu ja soojusvõimsuse, et säilitada protsessi pikaajaline stabiilsus.
Sissepritse juhtimissüsteem
Suletud-tsükli juhtimine:Reaalajas{0}}tagasisideahelad võrdlevad sihtparameetreid lineaarse kooderi ja dünaamilise rõhuanduri väljunditega, arvutades käske pidevalt ümber.
Rõhu juhtimine:Digitaalne mitmeastmeline{0}}regulatsioon võimaldab täitmis-, pakkimis- ja hoidmisfaaside sõltumatut konfigureerimist, et optimeerida osade tihedust.
Kiiruse juhtimine:Mitme-astmeline kiirusprofiil võimaldab sujuvat üleminekut õõnsuse kiire täitmise ja värava aeglase pakkimise vahel.
Positsiooni juhtimine:Absoluutsed lineaarsed muundurid jälgivad kruvide asendit süstimise, hoidmise ja plastifitseerimise faaside ajal, ilma et oleks vaja pärast süsteemi taaskäivitamist null-punkte.
Mitme{0}}etapiline süstimine:Kohandatavad kiirus- ja surveastmed sobivad keerukate seina{0}}paksuse üleminekutega ja jooksja muutuva geomeetriaga.
Plastifikatsioon ja sulatamise ettevalmistamine
Kruvi pöörlemine:Otseajam{0}}mootorid reguleerivad täpset pöörete arvu, optimeerides plastifitseerivat pöördemomenti, vältides samal ajal vaigu nihkega ülekuumenemist.
Plastifikatsioon:Spetsiaalselt arvutatud kruvigeomeetria parandab sulandi homogeensust ja vähendab värvide segamise aega.
Seljarõhk:Proportsionaalne juhtimine tagab ühtlase polümeeri tihendamise ja ühtlase õhu väljutamise vaigu taaskasutamise ajal.
Sulamistemperatuur:Keraamilised kuumutusribad koos mitme{0}}tsooni PID-algoritmidega kõrvaldavad tünni kuumad kohad.
Materjali ettevalmistamine:Sisseehitatud tünni isolatsioonisärgid vähendavad soojuskadu, kaitstes samal ajal tundlikke tehnilisi vaikusid ümbritseva soojuse eest.
Kinnitussüsteem
Lõplike elementide analüüsi abil arvutatud kõrge-jäikusega kaksik-klamberkonstruktsioonid minimeerivad plaadi läbipainde täistonnaaži korral, tagades ühtlase jõu jaotuse vormiõõnsuste vahel, et säilitada tihe jaotusjoone terviklikkus.
Korratavus ja protsessi stabiilsus
Integreeritud tagasiside juhtimissüsteemid, jäik raami joondamine ja kiiresti{0}}toimivad ventiilid tagavad pideva täpsuse. Kruvipadja järjepidev kinnipidamine ±0,05 mm piires stabiliseerib rõhu ülekandmist õõnsuse tahkumise ajal. Integreeritud hüdraulikavedeliku temperatuuri reguleerimine hoiab vedeliku stabiilse viskoossuse, vältides protsessi triivimist pikemate tootmistsüklite ajal.
Sobivad materjalid
- Polükarbonaat (PC)
- Polüamiid / nailon (PA6 / PA66)
- Polüoksümetüleen / atsetaal (POM)
- Polübutüleentereftalaat (PBT)
- Polümetüülmetakrülaat/akrüül (PMMA)
- Polüfenüleensulfiid (PPS)
- Vedelkristallpolümeer (LCP)
- Polüeeterketoon (PEEK)
- Täppisklassi polüpropüleen (PP)
- Täppisklassi akrüülnitriilbutadieenstüreen (ABS)
Sobivad rakendused
Täppistööstuslikud osad:Tehnilised käigud, puksid, korpused ja mehaanilised ajamid, mis nõuavad rangeid mõõtmete tolerantse.
Elektrilised komponendid:Mikropistikud, releekorpused, klemmliistud, kaitselüliti komponendid ja andurite korpused.
Optilised komponendid:Objektiivi massiivid, valgusjuhtplaadid, optilised raamid, LED-reflektori korpused ja kiudude ühendamise alused.
Meditsiinilised komponendid:Süstla silindrid, mikrofluidkiibid, diagnostikakassetid, kateetri jaoturid ja inhalaatori korpuse osad.
Autode täppisosad:Kütusepihusti komponendid, gaasihoova kere andurid, juhtploki pistikud ja mikro{0}}ajami käigud.
Tehniline konfiguratsioon
|
Parameeter |
Üksus |
Väärtusvahemik |
|
Kinnitusjõud |
kN |
800 - 4,000 |
|
Sissepritse kaal (PS) |
g |
45 - 680 |
|
Kruvi läbimõõdu valikud |
mm |
22 / 25 / 28 / 32 / 36 / 40 |
|
Maksimaalne sissepritserõhk |
baar |
2,100 - 2,800 |
|
Maksimaalne sissepritse kiirus |
mm/s |
160 - 350 |
|
Kruvi asendi eraldusvõime |
mm |
±0.01 |
|
Padjajuhtimise täpsus |
mm |
±0.05 |
|
Lasku korratavus (CV) |
% |
Väiksem või võrdne 0,15 |
|
Tünni temperatuuri täpsus |
kraadi |
±0.5 |
|
Hüdrauliline reageerimisaeg |
ms |
Vähem kui 20 või sellega võrdne |
Testimine ja kvaliteedikontroll
3D CMM-i kontroll:Plaadi paralleelsust, side{0}}varraste vahekaugust ja joonduse tolerantse kontrollitakse enne lõplikku kokkupanekut koordinaatmõõteseadmetega.
Dünaamiline rõhu jälgimine:Kõrgsageduslikud{0}}rõhuandurid jälgivad hüdraulilise rõhu stabiilsust pidevate testimistsüklite ajal.
Termilise pildistamise analüüs:Infrapunatermokontroll kinnitab vaigu plastifitseerimise ajal temperatuuri jaotumist kõigis tünni kuumutustsoonides.
Laseri joondamise mõõtmine:Side-varraste pingejaotus ja vormiplaadi paralleelsus kalibreeritakse maksimaalse kinnitusjõu all, kasutades dünaamilisi lasermõõtetööriistu.
Laske kaalu kontroll:Tehniliste vaikudega vormimisproovid läbivad statistilise protsessikontrolli kontrolli, et tagada haavli kaalu kõikumiste püsimine sihtmõõdikute piires.
KKK
K: Kuidas hoiab see masin pikkade tootmistsüklite ajal ühtlase lasu kaalu?
V: Suletud ahelaga{0}}juhtimissüsteem jälgib lineaarsete kodeerijate ja andurite kaudu pidevalt kruvide asendit ja hüdraulilist rõhku. See kompenseerib automaatselt vaigu viskoossuse kõikumised, reguleerides dünaamiliselt kiirusprofiili ja üleminekupunkti reaalajas, hoides padja dispersiooni vahemikus ±0,05 mm.
K: Mis on minimaalne seinapaksus, mida see seade saab töödelda?
V: Olenevalt vaigu sulamisvoolu indeksist ja õõnsuse geomeetriast töötleb süsteem õhukesi -seinaosasid kuni 0,3 mm läbimõõduga. Sissepritsekiirused kuni 350 mm/s koos klapi kiire reaktsiooniajaga võimaldavad õõnsuse täielikku täitmist enne värava külmumist{4}}.
K: Kas see seade suudab taluda kõrgel{0}}temperatuuri tehnilisi polümeere?
V: Jah. Valikulised kõrgtemperatuurilised-keraamilised kuumutusribad ja spetsiaalsed bimetallist tünnid toetavad töötlemistemperatuure kuni 420 kraadi, tagades täidetud tehniliste polümeeride jaoks vajaliku soojusvõimsuse ja kulumiskindluse.
K: Kuidas mõjutab asendikontrolli täpsus osade tolerantse?
V: Asendijuhtimise täpsus määrab otseselt kiiruse -to-surve ülemineku aja ja lõpliku kruvipadja suuruse. Kodeerija täpsus ±0,01 mm tagab rõhupäästikute hoidmise täpses mahulises täitmispunktis, vältides stressi valgenemist, kõverdumist või mõõtmete kokkutõmbumist.
K: Millised hüdraulikaõli temperatuuri juhtseadised on integreeritud?
V: PID-ahelate kaudu juhitav integreeritud soojusvaheti hoiab hüdraulikaõli stabiilses temperatuurivahemikus. Õli temperatuuri reguleerimine hoiab ära viskoossuse muutused, hoides klapi reageerimiskiirused ja torustiku rõhu ühtlasena kogu töö ajal.
Kuum tags: täppissulatuskontrolliga vormimismasin, Hiina täppissulatusjuhtimisvormimismasinate tootjad, tarnijad, tehas
Ju gjithashtu mund të pëlqeni


Küsi pakkumist