


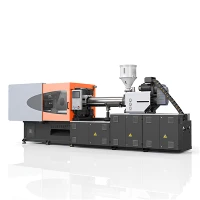
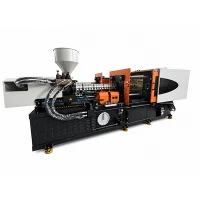

Servo{0}}hüdrauliline mitme-õõnsusega vormimismasin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on üks juhtivaid servo-hüdrauliliste mitme-õõnsusega vormimismasinate tootjaid ja tarnijaid Hiinas. Võite meie tehases hulgi müüa Hiinas valmistatud täiustatud servo-hüdraulilist mitme-õõnsusega vormimismasinat.
Servo{0}}hüdrauliline mitme-õõnsusega vormimismasin ühendab kiire-reageerimisega servomootori ajamid optimeeritud hüdraulikaõli jaotusega, et tagada ühtlane klamberjõud, korduv sissepritse mahu reguleerimine ja pidev vaigu plastifitseerimine mitme -õõnsusega tööriistade töötlemiseks.
Servo{0}}hüdraulikasüsteem
Servo mootor:Püsimagnetiga sünkroonajam reguleerib pumba pöörlemiskiirust, lähtudes reaalajas -süsteemi pöördemomendi vajadusest, välistades jahutusfaaside ajal võimsuse möödaviigu.
Hüdraulikasüsteem:Integreeritud kollektoriplokid vähendavad torustiku pikkust ja voolutakistust, säilitades pideva tsükli ajal vedeliku turbulentsi madalamal tasemel.
Suletud-tsükli juhtimine:Rõhuandurid ja optilised kodeerijad toidavad pidevalt süsteemi signaale tagasi põhikontrollerile, et kompenseerida vedeliku soojuspaisumist.
Rõhu juhtimine:Proportsionaalne rõhureguleerimine hoiab dünaamilise torurõhu kõikumised ±0,5 baari piires, et piirata eraldusjoone välkumist vormiõõnsuste vahel.
Kiiruse juhtimine:Muutuva nihke juhtimine käivitab hüdraulilise rõhu hüpete vähendamiseks-eelseadistatud kiirendus- ja aeglustuskõverad.
Vastus ja stabiilsus:Süsteemi ajami kiirendus saavutab sihttöörõhu 50 ms jooksul, hoides samal ajal õliahela temperatuuri pideva koormuse korral alla 45 kraadi.
Kinnitusüksus
Kinnitusjõud:Viie-punktiga kahe-lülitiga mehaaniline konstruktsioon kannab kinnituskoormuse ühtlaselt üle plaadi ala, et vähendada keskkoha läbipainde.
Plaadi struktuur:Lõplike elementide analüüsi abil mõõdetud malmist kastplaadid säilitavad konstruktsiooni jäikuse maksimaalse tonnaaži korral.
Viis{0}}ribade vahe:Pikendatud side{0}}varraste vaheline kaugus mahutab laiad-kere mitme-õõnsusega vormialused ja abisüdamiku-tõmbevedeliku jooned.
Vormi kõrgus:Mootoriga stantsi-kõrguse reguleerimine kasutab sünkroniseeritud rõngaid, et säilitada plaadi joondus vormi seadistamise ajal.
Vormi paigaldamine:Standardsed T-pesad ja kinnitusavade mustrid lihtsustavad vormide joondamist ja toetavad standardseid kiire{1}}vahetussüsteeme.
Klambri stabiilsus:Täppisplaadi juhtrajad toetavad liikuvat plaadi raskust, säilitades paralleelse liikumise 0,05 mm piires kogu käigu jooksul.
Süstimisüksus
Sissepritse kiirus:Hallatud õli kohaletoimetamise kiirus toetab sulami esiosa kontrollitud edasiliikumist mitme{0}}õõnsuse täitmisel ilma värava lokaliseeritud külmumiseta.
Sissepritse rõhk:Mitmeastmeline survejõudlus saavutab kuni 2200 baari, et pakkida tihedad-tolerantsiga vormiõõnsused piki laiendatud jooksurisüsteeme.
Süstimise insult:Optilised lineaarsed muundurid jälgivad kruvi asendit 0,1 mm eraldusvõimega, et tagada ühtlane mahu edastamine tsükli kohta.
Kruvi läbimõõt:Rakendusespetsiifilise geomeetriaga bimetallkruvid juhivad{0}}nihkekuumust ja sulamis ühtlust teatud tüüpi vaigutel.
Süstimise kaal:Mõõdetud kaadri-to-kaalu erinevus jääb järjestikuste tootmistsüklite jooksul alla 0,2%.
Plastifikatsioonivõime:Pidev hüdromootori pöördemoment säilitab kruvi pöörlemiskiiruse jahutustsüklite ajal.
Juhtimine ja protsesside stabiilsus
Sissepritse rõhu ja kiiruse juhtimine:Kontroller teostab 10-astmelisi kiiruskõveraid ja 5-astmelisi hoidmisrõhu samme vastavalt programmi seadistustele.
Mitme{0}}etapiline süstimine:Asendi-, rõhu- või aja{0}}põhised V/P ümberlülituspunktid juhivad õõnsuse täitmise üleminekuid ja piiravad mehaanilist pinget.
Temperatuuri kontroll:Mitme-tsooniga PID-küttemoodulid hoiavad pooljuhtreleed kasutades silindri temperatuuri ±1 kraadi piires.
Tagasi-Rõhu juhtimine:Digitaalsed tagasirõhu{0}}reguleerimised säilitavad ühtlase sulatiheduse ja eemaldavad kruvide taastamise ajal kaasahaaratud gaasi.
Korratavus:Kiired{0}}signaaliprotsessorid proovivad masina tagasisidet iga millisekundi järel, et jõustada tsükli järjepidevust.
Soovitatavad materjalid
PP:Polüpropüleen suure-õõnsusega sulguritele, mahutikorkidele ja õhukeseseinalistele{1}}pakenditele.
PE:Polüetüleen suuremahuliste{0}}keermega kaante, tööstuslike korkide ja majapidamiste sulgemiseks.
ABS:Akrüülnitriilbutadieenstüreen mitme{0}}õõnsusega elektrikorpuse osade ja konstruktsioonikomponentide jaoks.
Arvuti:Polükarbonaat läbipaistvate korpuste,{0}}optiliste elementide ja elektripistikute jaoks.
PA:Polüamiid tööstuslikele kinnitusdetailidele, klambritele ja mehaanilistele komponentidele, mis nõuavad termilist taluvust.
POM:Polüatsetaal väikeste hammasrataste, libisevate elementide ja täppismehaaniliste alakoostude jaoks.
Soovitatavad rakendused
Keermestatud sulgurid ja kaaned:Sobib suure{0}}õõnsusega vormidele, mis nõuavad keerme geomeetria säilitamiseks ühtlast hoidmissurvet.
Õhukese{0}}seinaga pakkekonteinerid:Rakendatakse suure{0}}kiirusega täitmise seadistustes, mis nõuavad täpset V/P ümberlülituse juhtimist.
Autokinnitused ja -klambrid:Kasutatakse mitme{0}}õõnsusega vormide jaoks, mis nõuavad stabiilset väljutusjõudu ja südamiku{1}}tõmbamise sünkroonimist.
Elektrilised klemmiplokid:Sobib väikese{0}}haavliga mitme-õõnsusega tööriistade jaoks, mis nõuavad täpset süstimiskäigu korratavust.
Tööstuslikud toruliitmikud:Kasutatakse raskete{0}}seina-õõnsuste korral, mis nõuavad pikemat hoidmisrõhu stabiilsust
Soovitatavad masinamudelid
Seda konfiguratsiooni saab rakendada valitud üldotstarbelistes{0}}survevaluseadmetes: 90T / 120T / 140T / 158T / 178T / 218T / 278T / 318T / 358T / 408T / 478T / 568T / 658T / 788T / 988T / 1180T / 1380T / 1680T
Masina konfiguratsioon
|
Spetsifikatsiooni parameeter |
Üksus |
Väike tonnaaživahemik (90T - 218T) |
Keskmine tonnaaživahemik (278T - 568T) |
Suur tonnaaživahemik (658T - 1680T) |
|
Kinnitusjõud |
kN |
900 - 2180 |
2780 - 5680 |
6580 - 16800 |
|
Viis{0}}varda kaugus (H × V) |
mm |
360×360 - 530×530 |
580×580 - 830×830 |
920×920 - 1400×1400 |
|
Plaadi suurus (H × V) |
mm |
530×530 - 780×780 |
860×860 - 1220×1220 |
1350×1350 - 2000×2000 |
|
Maksimaalne hallituse löök |
mm |
320 - 480 |
530 - 820 |
900 - 1450 |
|
Vormi kõrguse vahemik (minimaalne{0}}maksimaalne) |
mm |
150-450 / 180-520 |
200-600 / 300-800 |
350-950 / 500-1300 |
|
Ejektori löök |
mm |
100 - 150 |
160 - 220 |
250 - 380 |
|
Ejektori jõud |
kN |
33 - 58 |
77 - 140 |
180 - 320 |
|
Kruvi läbimõõt |
mm |
30 - 50 |
50 - 85 |
85 - 140 |
|
Teoreetiline löögi maht |
cm³ |
110 - 450 |
490 - 2250 |
2500 - 11500 |
|
Sissepritse kaal (PS) |
g |
100 - 410 |
445 - 2040 |
2270 - 10400 |
|
Maksimaalne sissepritserõhk |
baar |
1650 - 2200 |
1600 - 2100 |
1500 - 1950 |
|
Servo mootori võimsus |
kW |
11 - 22 |
30 - 55 |
65 - 130 |
|
Küttevõimsus |
kW |
7.0 - 14.5 |
16.5 - 35.0 |
40.0 - 95.0 |
Kvaliteedi testimine ja tehniline tugi
Kvaliteedikontrolli standardid
- Plaadi paralleelsuse testimine: lasermõõtmised kontrollivad plaadi joondust nullkoormuse ja täieliku kinnitusjõu korral enne tehase vabastamist.
- Rõhu säilitamise jälgimine: staatilise rõhu hoidmise testid kinnitavad, et hüdraulilise kollektori ahelates on sisemise ventiili möödaviigu null.
- Soojuskontroll: Infrapunatermograafia jälgib soojusjaotust hüdraulikaliinides ja elektrilistes juhtimiskorpustes pidevas töös.
- Kinemaatiline kuivkäivitus: pidev 100 000-tsükliline kuivkäivitustestimine kontrollib enne tarnimist mehaanilise liikumise stabiilsust.
- Haavli kaalu proovide võtmine: osakaalu proovide võtmine katsevormide vahel kontrollib standardhälbe piire järjestikuste tootmistsüklite jooksul.
Tehnilise toe võimalused
- Tööriistade ühilduvuse ülevaade: plaadi mõõtmete, väljutustihvtide paigutuse ja südamiku{0}}tõmbeliideste kontrollimine nõutava tonnaaži suhtes.
- Protsessi parameetrite juhend: tehniline abi baasrõhu, kiiruse ja tünni temperatuuriprofiilide seadistamisel.
- Varuosade saadavus: varuosade hüdrauliliste tihendite, asendiandurite, kuumutusribade ja elektrooniliste juhtpaneelide tarnimine.
- Kasutuselevõtu dokumentatsioon: tehase vastuvõtukatse protokollid ja paigalduse seadistusskeemid tarnimisel.
KKK
K: Kuidas see masin hoiab ühtlast kinnitusjõudu mitme{0}}õõnsusega tööriistade puhul?
V: Kinnitusjõu stabiilsus saavutatakse lõplike elementide analüüsi abil loodud jäikade plaatidega, mis on kombineeritud suletud-ahela rõhu juhtimisega. See piirab plaadi paindumist ja säilitab kinnitusjõu kogu vormi eraldusjoonel.
K: Kuidas servoajami süsteem energiatarbimist vähendab?
V: Servomootor reguleerib pumba pöörlemist{0}}reaalajas vooluvajaduse alusel. Hoidmis- ja jahutamisfaaside ajal mootori kiirus väheneb, mis vähendab energiatarbimist võrreldes fikseeritud -mahtpumbasüsteemidega.
K: Kas juhtimissüsteem võib integreerida täiendavaid hüdraulilisi südamikutõmbeid?
V: Jah. Kontroller sisaldab programmeeritavaid südamiku-tõmbamisrutiine, mis on sünkroonitud kinnitusliigutuse, ejektori signaalide või süstimiskäigu asendiga.
K: Kuidas hoitakse hüdraulikavedeliku temperatuuri pideva tootmise ajal?
V: Kuna servomootor töötab ainult aktiivse vedelikuvajaduse ajal, on soojuse teke minimaalne. Integreeritud soojusvaheti hoiab vedeliku töötemperatuuri alla 45 kraadi.
K: Millised kruvivalikud on abrasiivsete materjalide töötlemiseks saadaval?
V: Klaasist -täidisega või leegiaeglustavate-vaikude käsitsemiseks on saadaval bimetallist tünnid ja karastatud sulamist kruvid, mis kaitsevad komponente mehaanilise kulumise eest.
Kuum tags: servo-hüdrauliline mitme-õõnsusega vormimismasin, Hiina servo-hüdrauliliste mitme-õõnsusega vormimismasinate tootjad, tarnijad, tehas
Ju gjithashtu mund të pëlqeni


Küsi pakkumist