


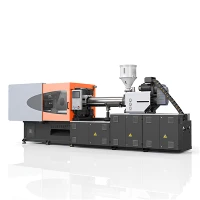
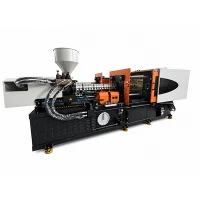

Servo-energiat{0}}säästlik vormimismasin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on üks juhtivaid energiasäästlike servo{2}-vormimismasinate tootjaid ja tarnijaid Hiinas. Võite meie tehases hulgi müüa Hiinas valmistatud täiustatud servo-energiasäästlikke{4}-vormimismasinaid.
Energiasäästlik Servo{0}}vormimismasin ühendab dünaamilised-püsimagnetiga sünkroonmootorid kõrgrõhuga sisemiste hammasrataspumpadega, et reguleerida hüdraulilist voolu ja süsteemi rõhku kogu survevalutsükli vältel. Mootori kiiruse otsemoduleerimisel, et see vastaks täpsetele mehaanilistele koormustele, takistab see süsteem hüdraulikaõli möödavoolu läbi kaitseventiilide, vähendades üldist energiatarbimist, säilitades samal ajal ühtlase mahutäpsuse ja kinnitusjõu lukustuse stabiilsuse.
Mis teeb survevalumasina energiatõhusaks?
Kaasaegsete hüdrauliliste vormimisplatvormide energiatõhusus põhineb mootori võlli võimsuse aktiivsel reguleerimisel, mis on kohandatud iga tööliigutuse jaoks:
Servoajam:Reguleerib pöörleva võlli kiirust ja väljundpöördemomenti, lähtudes anduri reaalajas tagasisidest-suletud ahelas-.
Hüdrauliline vajadus:Ühtlustab väljasurveõli mahu otse täiturmehhanismi kiirusega, peatades liigse vedeliku retsirkulatsiooni.
Pumba juhtimine:Töötab töömahuga hammasrattapumpasid muutuva pöörete arvuga, tarbides võrguvõimsust ainult masina aktiivse liikumise ajal.
Tühikäik:Vähendab võlli pöörlemist jahutamise ja osade väljatõmbamise intervallide ajal, hoides baasvõimsuse tarbimise minimaalsena.
Süstimise tsükkel:Tagab täpse mahulise nihke, tekitamata hüdroreservuaaris liigset hõõrdesoojusenergiat.
Surve hoidmine:Säilitab pideva õõnsuse tihendusjõu mootori vähendatud pöörete arvu juures ilma energia hajumiseta kaitseventiilide kaudu.
Plastifikatsioon:Reguleerib kruviajami pöördemomenti proportsionaalse rõhu seadistustega, et optimeerida vaigu sulamisenergia sisendit.
Jahutusnõuded:Minimeerib soojuse teket hüdrovedelikus, vähendades välise vesijahuti koormuse nõudeid.
Servo{0}}ajamiga hüdraulikasüsteem
Servo{0}}ajamiga hüdraulilise juhtimise peamine eelis seisneb pideva-kiirusega mootori tühikäigu hõõrdumise ja klapi drosselkao kõrvaldamises. Suure -kiirusega liikumiste korral, nagu kiire klambri liikumine või kiire täitmine{4}}, kiirendab mootor maksimaalse pöörete arvuni, et varustada vajalikku vedelikukogust. Surve hoidmisel või staatilise kinnitusjõu kindlustamisel aeglustub võll, tagades vaid minimaalse mahulise õlivoolu, mis on vajalik sisemise klapitihendi lõtku lekke tasakaalustamiseks.
See nõudluspõhine{0}}õli tarnimine hoiab töövedeliku temperatuuri stabiilsena vahemikus 35–45 kraadi. Stabiilne õli viskoossus säilitab tiheda mahulise korratavuse pidevate tootmisvahetustega ning kaitseb hüdraulilisi tihendeid, klappe ja pumba sisemisi termilise kulumise eest.
Energiakasutus süstimistsükli ajal
Voolutarve kõigub vormimistsükli jooksul sõltuvalt dünaamilise rõhu ja voolu nõuetest:
Kinnitus:Lülitusliikumiseks on vajalik suur kiirus, mõõduka rõhuga ramp; mootori tippkoormus ilmneb ainult{0}}kõrgsurve lukustamise ajal.
Süstimine:Tippvõimsuse nõudluse etapp, kus mootor kiirendab, et keerata sissepritsekruvi vastu vaigutakistust.
Hoidmine:Staatiline tihendusfaas, kus mootori võlli kiirus langeb märkimisväärselt, säilitades samal ajal süsteemi täpse hoidmissurve.
Plastifikatsioon:Püsiv pöördemoment pöörab kruvi vaigugraanulite sulatamiseks, mida juhib proportsionaalne rõhu juhtimine.
Vormi avamine:Vormi tihendi purustamiseks ja plaadi liikumise kiirendamiseks on vajalik mõõdukas võimsustarve.
Väljaviskamine:Lühikesed võimsusimpulsid juhivad mehaanilisi ejektori tihvte, avaldades minimaalset mõju kogu tsükli energiatarbimisele.
Süstimise ja plastifikatsiooni efektiivsus
Mahulise süstimise täpsust ja sulandi homogeensust reguleerivad tehnilised parameetrid:
|
Tehniline parameeter |
Standardne spetsifikatsioon |
Laiendatud spetsifikatsioon |
|
Rõhule reageerimise aeg |
Vähem kui 30 ms või sellega võrdne |
Vähem kui 20 ms või sellega võrdne |
|
Sissepritse rõhu korratavus |
± 0,5 baari |
± 0,2 baari |
|
Kruvi L/D suhe |
20:1 / 22:1 |
24:1 |
|
Temperatuuri reguleerimise meetod |
PID moduleerimine |
PID pooljuhtrelee |
|
Volumetrilise süstimise täpsus |
± 0.1% |
± 0.05% |
Tootmisvõimsus ja energiatõhusus
Energiatõhusust tuleb mõõta kWh-des töödeldud vaigu kilogrammi (kWh/kg) kohta, hinnates koos kogu väljundmahu, tsükliaja, seina paksuse ja õõnsuste arvuga. Kiire kiirendus ja dünaamiline reaktsioon lühendavad mitte--injektsiooniga kuivatustsükli aegu, suurendades tunnis osa saagist ja vähendades elektrienergia sisendit valmis ühiku kohta.
Sobivad materjalid
Kohanduvad rõhu ja pöördemomendi juhtimise võimalused toetavad standardsete kauba- ja tehniliste vaikude töötlemist:
PP / PE
Pakkimisesemed, majapidamistarbed, autode sisustus.
ABS/PS
Seadmete korpused, elektroonikaümbrised, kestvuskaubad.
PC / PMMA
Optilised komponendid, läbipaistvad katted, paksude{0}}seinaga osad.
PA6 / PA66
Konstruktsioonilised tööstuskorpused, hammasrattad, mehaanilised kronsteinid.
PVC / TPU
Toruliitmikud, painduvad tihendid, ülevormitud käepidemed.
Sobivad rakendused
Autoosad:Klambrikinnitused, siseviimistluspaneelid, õhuavade raamid.
Seadmed:Pesumasinate liitmikud, harukarbid, lülitikatted.
Tööstus- ja torutööd:Keermestatud pistikud, klapi korpused, toruliitmikud.
Jäik pakend:Rasked{0}}käepidemed, konteinerid, sulgurid.
Riistvara tarvikud:Tööriistade käepidemed, konstruktsioonikorpused, kronsteini kinnitused.
Energiatõhususe hindamine
Täpne energiatarbimise modelleerimine ja võrdlev hindamine nõuavad järgmisi tootmistegevuse üksikasju:
Osa kaal:Laske netokaal koos jooksjasüsteemidega.
Tsükli aeg:Faasi jaotus, sealhulgas süstimise, hoidmise, jahutamise ja avatud intervallid.
Materjal:Konkreetne polümeeri klass, sulamisindeks ja töötlemistemperatuurid.
Masina suurus:Nõutav kinnitusjõud ja plaati{0}}varda mõõtmed.
Tootmistunnid:Töötunnid vahetuses ja tööpäevad aastas kokku.
Aastane toodang:Planeeritud aastane ühiku toodangu eesmärk.
Olemasolevad masina andmed:Mootori praegune kW nimiväärtus, pumba konfiguratsioon ja mõõdetud baasvõimsus.
Neid sisendparameetreid kasutades määravad tehnilised arvutused prognoositavad energiatarbimise määrad (kWh/kg) ja seadmete eeldatavad tasuvusintervallid.
Testimine ja tehniline tugi
Iga masin läbib enne tarnimist põhjaliku tehasekatsetuse:
72-tunnine pidev jooks:Pikendatud pidev töö, et kontrollida hüdraulilise kollektori tihendit, proportsionaalset klapi reaktsiooni ja elektrikilbi termilist stabiilsust.
Surve hoidmise kontrollimine:Dünaamilise servo pöördemomendi stabiilsuse kontrollimiseks on laiendatud kinnitusjõud ja{0}}kõrgsurve sissepritse hoidmise jälgimine.
Anduri kalibreerimine:Mitmepunktilise PID-silindri kuumutamise joondamine, lineaarse asendikooderi kontrollimine ja süsteemimuunduri sobitamine.
Dokumentatsiooni tugi:Täielikud tehase vastuvõtudokumendid, elektriskeemid, hüdraulikaskeemid ja varuosade viited, mis on iga masinaga kaasas.
KKK
K: Kuidas vähendab servohüdrauliline masin energiatarbimist võrreldes tavaliste konstantse{0}}kiirusega pumbasüsteemidega?
V: Tavalised konstantse{0}}kiirusega süsteemid töötavad mootoril pidevalt täispöördel, juhtides üleliigse õli hoidmise ja jahutamise ajal läbi kaitseventiilide. Servosüsteemid moduleerivad mootori võlli pöörlemiskiirust otse vooluvajaduse alusel, vähendades drastiliselt energiatarbimist staatilise rõhu hoidmise ja jahutusintervalli ajal.
K: Kas mootori võlli madalam pöörlemine rõhu hoidmise ajal kahjustab osa mõõtmete stabiilsust?
V: Ei. Püsimagnetiga sünkroonmootorid säilitavad täpse suure-pöördemomendi isegi madalatel võlli pöörlemiskiirustel. See tagab ühtlase õõnsuse tihendusrõhu kogu hoidefaasi vältel ilma rõhulangusteta.
K: Kuidas mõjutab servoajami süsteem hüdraulikavedeliku kasutusiga?
V: Vältides liigset õli möödavoolu kaitseventiilide kaudu, minimeeritakse soojuse hajumine vedeliku reservuaari. Vedeliku temperatuuri hoidmine vahemikus 35–45 kraadi vähendab termilist oksüdatsiooni, pikendab hüdraulikavedeliku hooldusintervalle ja vähendab soojusvaheti jahutusvee vajadust.
K: Kas see masinaseeria saab töödelda kõrge{0}viskoossusega termoplasti?
V: Jah. Koos PID-silindri kuumutustsooni reguleerimisega tagavad suure-pöördemomendiga servoajamid stabiilse kruvi pöördemomendi ja täpse sissepritsekiiruse isegi kõrge viskoossusega vaikude (nt tugevdatud PA66 või PC) töötlemisel.
K: Millised diagnostikavahendid on masina kontrollerisse manustatud?
V: Juhtsüsteemidel on integreeritud reaalajas{0}}I/O oleku jälgimine, termilise häire jälgimine, pidev süsteemirõhu diagnostika ja tööparameetrite muutmise logid, et abistada hoolduspersonali.
Kuum tags: servo energiasäästlik-vormimismasin, Hiina servoenergia-säästuvormimismasinate tootjad, tarnijad, tehas
Järgmise
EiJu gjithashtu mund të pëlqeni


Küsi pakkumist