


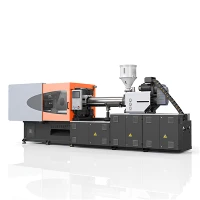
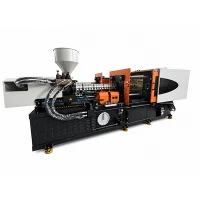

Mitmeastmeline sissepritsekontrolliga vormimismasin-
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on Hiinas üks juhtivaid mitmeastmelise survejuhtimisvormimismasina tootjaid ja tarnijaid. Võite julgelt hulgi müüa meie tehases Hiinas valmistatud täiustatud mitmeastmelist{4}}survejuhtimisvormimismasinat.
Mitmeastmeline sissepritsekontrolliga vormimismasin kõrvaldab keerulistes polümeerkomponentides struktuursed vormidefektid, nagu joa, voolujooned, sähvatus ja valamujäljed. Rakendades reaalajas-suletud ahela-kontrolli kiiruse, rõhu ja asendi üle mitme süstimisfaasi jooksul, säilitab masin tootmise ajal konstantse sulamiskiiruse ja ühtlase õõnsuse tiheduse.
Mis määrab survevalu täpsuse?
Suurte mõõtmete tolerantside ja kaalu järjepidevuse hoidmine-suure mahuga tootmisel nõuab pidevat kontrolli põhiliste füüsiliste parameetrite üle vormimistsükli ajal.
Sissepritse kiirus:Dünaamiline kiirusprofileerimine takistab kitsaste väravate pihustamist ja välistab kõhklemisjäljed muutuva seinapaksusega.
Sissepritse rõhk:Kontrollitud hüdrauliline rõhu skaleerimine takistab üle-pakkimist värava lähedal, tagades samal ajal täieliku täitmise kaugemates voolupiirides.
Positsiooni juhtimine:Optilised lineaarsed kodeerijad mõõdavad kruvide nihkumist, tagades täpse ülemineku kiirusega{0}}kontrollitud täitmiselt rõhuga{1}}kontrollitud pakkimisele.
Temperatuuri kontroll:Mitme-tsooni soojusjuhtimine säilitab polümeeri viskoossuse sihttöötlusakendes.
Plastifikatsiooni stabiilsus:Kruvi ühtlane pöördemoment plastifitseerimise ajal hoiab ära sulatiheduse kõikumised lasu mahus.
Seljarõhk:Reguleeritud takistus kruvi taastamise ajal eemaldab kinnijäänud õhu ja tagab põhjaliku värvijaotuse.
Korratavus:Madal mehaaniline dispersioon säilitab identsed rõhukõverad, kiirusprofiilid ja tsükli ajastus võtte järel.
Sissepritse juhtimissüsteem
Sissepritseseade ühendab kiire -reageerimisega hüdraulika millisekundiliste töötlemiskiirustega, et tagada tööstabiilsus muutuva sulamistakistuse korral.
Suletud-tsükli juhtimine:Pidevad tagasisideahelad võrdlevad anduri mõõtmisi profiili seadeväärtustega, tehes proportsionaalseid klappe koheselt reguleerides.
Rõhu juhtimine:Mitmeastmeline hüdraulilise rõhu reguleerimine väldib-liini eraldumist õõnsuse esmasel täitmisel.
Kiiruse juhtimine:Muutuva kiirusega profiilid võimaldavad kiirendada kiirust üles või alla, kui sulamise esiosa läbib voolikuid, jooksutorusid, kitsaid väravaid ja põhiõõnsusi.
Positsiooni juhtimine:Lineaarsed muundurid jälgivad asendit, et käivitada V/P ümberlülitus, mis põhineb kruvi füüsilisel asukohal, mitte taimeri triivil.
Mitme{0}}etapiline süstimine:Kompleksse vormi geomeetriaga sobitamiseks saab programmeerida kuni 10 sõltumatut kiirusprofiili ja 10 rõhu hoidmise-astet.
Plastifikatsioon ja sulatamise ettevalmistamine
Ühtlane sulatihedus enne süstimist on oluline mõõtmete stabiilsuse säilitamiseks vormiõõnes.
Kruvi pöörlemine:Suure{0}}pöördemomendiga ajamid säilitavad stabiilse pöörlemiskiiruse erineva viskoossusega koormuste korral.
Plastifikatsioon:Optimeeritud kruvide konstruktsioonid 20:1 kuni 24:1 L/D suhtega tagavad põhjaliku nihkejaotuse ja polümeeri täieliku sulamise.
Seljarõhk:Proportsionaalsed vasturõhuventiilid säilitavad sulamise ühtlast kokkusurumist taastumise ajal, välistades pinna lainetuse.
Sulamistemperatuur:Mitme-tsooniga tünniküte tahkis{1}}releedega hoiab ära temperatuuritundlike -vaikude termilise lagunemise.
Materjali ettevalmistamine:Karastatud bimetallist tünnid kaitsevad mehaanilise kulumise eest klaas{0}}täidisega või abrasiivsete ühendite töötlemisel.
Kinnitussüsteem
Jäik kaksik{0}}lülitusmehhanism jaotab kinnitusjõu ühtlaselt plaadi pinnale. Kõrge -tugevad kinnitusvardad hoiavad ära plaadi läbipainde täismahus, säilitades vormi joonduse ja kaitstes eraldusjooni kõrgrõhuga sissepritsefaaside ajal.
Korratavus ja protsessi stabiilsus
Protsessi stabiilsus määrab otseselt komponentide saagise. Sidudes kiiresti-toimivad proportsionaalsed ventiilid jäikade mehaaniliste raamidega, hoiab masin haavli-to-kaalu erinevused alla 0,15%.
Lineaarsed juhtsiinid joondavad sissepritsemooduli vormimistoru puksiga. Hüdraulikapaagi termilised andurid juhivad automaatselt õli jahutusventiile, et säilitada tööviskoossus tihedas 1-kraadises aknas mitme vahetuse ajal.
Sobivad materjalid
Seadmed töötlevad standardseid kaubavaikusid ja täidetud tehnilisi polümeere:
Polükarbonaadi ja ABS segud:Säilitab optilise selguse ja struktuurse sitkuse ilma sisemiste pingejälgedeta.
Polüamiid (PA6 / PA66):Haldab termilist stabiilsust ja käsitleb tugevdatud sorte minimaalse tünni kulumisega.
Polüoksümetüleen (POM):Kontrollib lagunemist tünnitsooni täpse temperatuuri reguleerimise kaudu.
Polüpropüleen ja polüetüleen:Reguleerib vormimisjärgset{0}}kahanemist erineva seinapaksusega.
Polübutüleentereftalaat (PBT):Tagab elektrikorpuste täpse mõõtmete juhtimise.
Sobivad rakendused
Täppistööstuslikud osad
Tehnilised käigud, pumba tiivikud, keermega ühendused ja konstruktsioonikorpused.
Elektrilised komponendid
Mitme -kontaktiga klemmiplokid, releekatted, lülitite korpused ja kaitselülitite korpused.
Optilised komponendid
Valgusjuhtplaadid, paksud läätsed, valguskatted ja helkurimassiivid.
Meditsiinilised komponendid
Süstla silindrid, diagnostikakasseti raamid, vedelikukollektorid ja nõela rummud.
Autode täppisosad
Andurite korpused, täiturmehhanismide korpused, kütusesüsteemi liitmikud ja õhu{0}}ventilatsiooniribad.
Tehniline konfiguratsioon
|
Spetsifikatsiooni parameeter |
Üksus |
Mudel 160 |
Mudel 220 |
Mudel 300 |
|
Kinnitusjõud |
kN |
1,600 |
2,200 |
3,000 |
|
Ühendusvarraste vaheline kaugus (H × V) |
mm |
460 × 460 |
530 × 530 |
630 × 630 |
|
Plaadi mõõtmed (H × V) |
mm |
680 × 680 |
780 × 780 |
920 × 920 |
|
Max Hallituse kõrgus |
mm |
500 |
580 |
660 |
|
Min. Hallituse kõrgus |
mm |
180 |
200 |
220 |
|
Ejektori löök |
mm |
140 |
150 |
170 |
|
Kruvi läbimõõt |
mm |
40 |
45 |
55 |
|
Kruvi L/D suhe |
L/D |
22:1 |
21.5:1 |
21:1 |
|
Teoreetiline süstimismaht |
cm³ |
251 |
381 |
617 |
|
Laske kaal (PS) |
g |
228 |
347 |
561 |
|
Sissepritse rõhk |
baar |
2,050 |
1,980 |
1,850 |
|
Max Sissepritse kiirus |
mm/s |
160 |
150 |
140 |
|
Positsioonianduri eraldusvõime |
mm |
0.01 |
0.01 |
0.01 |
|
Temperatuuri reguleerimise tsoonid |
Tsoon |
4+1 |
4+1 |
5+1 |
Testimine ja kvaliteedikontroll
Iga masin läbib enne saatmist struktureeritud valideerimisprotseduurid:
Hüdraulilise rõhu hoidmise test:Pidevad tipprõhu{0}}tsüklid kinnitavad klapi reaktsiooniaegu ja tihendi vastupidavust.
Plaani paralleelsuse mõõtmine:Lasermõõteseadmed kontrollivad plaadi joondamist kõigi nelja kinnitusvarda lõikes täieliku kinnituskoormuse korral.
Kuivtsükli jooks:Masinad läbivad 48 tundi katkematut kuivtsüklit, et kontrollida termilist stabiilsust ja juhtimissüsteemi ajastust.
Elektri- ja ohutuskontroll:Täielik isolatsioonitakistus, maanduse järjepidevus ja turvavärava blokeeringu testid tagavad täieliku tööohutuse.
KKK
K: Kuidas kõrvaldab mitmeastmeline süstimisjuhtimine samal osal välgu ja valamu jäljed?
V: Mitmeastmeline juhtimine{0}} võimaldab seadistada kiire sissepritsekiiruse, et täita kiiresti õhukesed-seinalised osad, millele järgneb väiksem kiirus, kui sulatis jõuab paksude osadeni või vormi eraldusjooneni. Kiiruse vähendamine täitmise lõpus hoiab ära hallituse eraldumise joone, rakendades samal ajal sihipärast hoidmissurvet paksudele aladele, et eemaldada valamu jäljed.
K: Millist ümberlülitusmeetodit kasutatakse süstimiselt rõhu hoidmisele üleminekuks?
V: Süsteem toetab ümberlülituspäästikuid, mis põhinevad kruvi asendil, hüdraulilisel rõhul või täiteajal. Asukoha-põhine ümberlülitamine lineaarsete muundurite abil on standardmeetod, kuna see toimib tooraine viskoossuse muutustest sõltumatult.
K. Kas kohandatud mitmeastmelisi profiile saab salvestada korduvate vormide seadistuste jaoks?
V: Jah. Integreeritud kontroller salvestab sadu individuaalseid vormiprofiile, sealhulgas mitmeastmelised-kiiruse kõverad, rõhuprofiilid, temperatuuritsoonid ja ejektori ajastus. Operaatorid laadivad vormimuutuste ajal salvestatud konfiguratsioonid uuesti, et säilitada protsessi järjepidevus.
K: Milline õlifiltri seadistus kaitseb hüdroahelat?
V: Hüdraulikasüsteem kasutab pidevat möödavooluõli filtreerimist. Süsteem püüab kinni kuni 3 mikroni suurused mikro-osakesed, hoides proportsionaalsed ventiilid puhtad ja vältides reageerimise viivitust mitmeastmelise rõhunihke ajal.
Kuum tags: mitme-astmelise survejuhtimisega vormimismasin, Hiina mitme-astmega survejuhtimisvormimismasinate tootjad, tarnijad, tehas
Ju gjithashtu mund të pëlqeni


Küsi pakkumist