


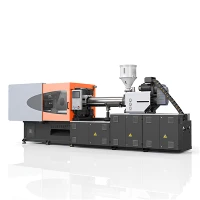
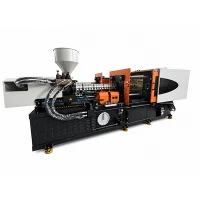

Suletud-silmuspritsekontrolliga vormimismasin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on Hiinas üks juhtivaid suletud -ahelaga survejuhtimisvormimismasinate tootjaid ja tarnijaid. Võite meie tehases hulgi müüa Hiinas valmistatud täiustatud suletud{4}}ahelaga survejuhtimisvormimismasinaid.
Täppisvormimine nõuab minimaalset eraldusjoont-, lühikesi võtteid ja lühikesi mõõtmete tolerantse pikkadel tootmisperioodidel. Suletud-ahelaga sissepritsekontrolliga vormimismasin kõrvaldab töötlemise ajal termilise lagunemise ja rõhu kõikumised. Integreeritud kõrgsagedusandurid-jälgivad reaalajas rõhku,
Mis määrab survevalu täpsuse?
Järjepideva dünaamilise täitmise saavutamine sõltub seitsme peamise muutuja füüsilisest stabiilsusest:
Sissepritse kiirus:Pidev sulamiskiirus hoiab ära diferentsiaaljahutuse, joa ja struktuuri nõrgad kohad.
Sissepritse rõhk:Täpne siserõhk kannab õõnsusse õige tihendustiheduse, ilma et see põhjustaks hallituse läbipainde.
Positsiooni juhtimine:Täpne kruvikäigu lõpetamine hoiab ära joone üle-pakkimise ja lahutamise-.
Temperatuuri kontroll:Mitme-tsooni PID-juhtimine säilitab ühtlase sulamisviskoossuse kogu silindri ulatuses.
Plastifikatsiooni stabiilsus:Homogeenne plastisulam tagab ühtlase dünaamilise viskoossuse enne süstimise algust.
Seljarõhk:Täpne vastu{0}}jõud eemaldab kinnijäänud õhu ja kõrvaldab kruvide taastamise ajal mikro-tühjad.
Korratavus:Minimaalne -võtete-variantide erinevus tagab, et kõik mõõtmete tolerantsid jäävad rangete CPK spetsifikatsioonide piiridesse.
Sissepritse juhtimissüsteem
Suletud-tsükli juhtimine:Lineaarsed optilised koodrid ja dünaamilised rõhuandurid annavad peakontrollerile reaalajas{0}}tagasisidet, teostades dünaamilisi käike ja rõhuparandusi iga millisekundi järel.
Rõhu juhtimine:Suletud-kontuuriga proportsionaalsed ventiilid juhivad süsteemi rõhku ülemineku ajal, summutades rõhu naelu, et säilitada hallituse terviklikkust.
Kiiruse juhtimine:Mitmeastmeline sissepritsekiiruse profileerimine säilitab voolu ühtlase edenemise, sõltumata värava takistusest või viskoossuse muutustest.
Positsiooni juhtimine:Kruvi asendi tuvastamine saavutab absoluutse peatumise täpsuse ±0,01 mm piires, mis tagab täpse löögi{1}}suuruse korratavuse.
Mitme{0}}etapiline süstimine:Kuni 10 kohandatavat süstimiskiirust ja surveastet võimaldavad kohandatud täiteprofiile keerukate vormide geomeetriate jaoks.
Plastifikatsioon ja sulatamise ettevalmistamine
Kruvi pöörlemine:Suure pöördemomendiga-servomootorid tagavad kruvide taastamise ajal konstantse pöörete arvu, välistades pöördemomendi kõikumised.
Plastifikatsioon:Optimeeritud kruvigeomeetria tagab ühtlase nihkejaotuse ja vaigu täieliku homogeniseerimise ilma polümeeri lagunemiseta.
Seljarõhk:Digitaalsed proportsionaalsed ventiilid juhivad täpselt vasturõhku, et suurendada sulatihedust ja eemaldada lenduvad gaasid.
Sulamistemperatuur:Termopaari tagasisidega ühendatud keraamilised kuumutusribad hoiavad silindri temperatuuri ±0,5 kraadi piires.
Materjali ettevalmistamine:Dekompressioonkäigu seadistused takistavad düüside uputamist ja nöörimist vormi avamise ajal.
Kinnitussüsteem
Jäigad kaksik{0}}lüliti või hüdraulilised kinnituskonstruktsioonid vähendavad plaadi läbipainet täistonnaaži korral. Side-varda pingemõõturid jälgivad side-varda pinget, et jaotada kinnitusjõud ühtlaselt kogu plaadi pinnale, pikendades vormi kasutusiga ja kaitstes ülitäpseid eraldusjooni.
Korratavus ja protsessi stabiilsus
Konstruktsioonivibratsiooni ja termilise triivi kõrvaldamine tagab pideva tootmise stabiilsuse:
Laske kaalu erinevus:Osakaalu standardhälve jääb 0,1% piiresse või sellega võrdne mitme -õõnsusega töötamise korral.
CPK toimivus:Protsessi võimekuse indeksid jõuavad 24-tunnise pideva tootmistsükli jooksul kriitiliste mõõtmetega funktsioonide CPK väärtuseni 1,67 või sellega võrdsed.
Termiline kompensatsioon:Hüdraulikaõli automaatsed jahutusaasad hoiavad viskoossuse stabiilsena pikkade töötundide jooksul.
Positsiooni korratavus:Vormi avamise ja sulgemise peatamise täpsus jääb vahemikku ±0,02 mm, et vältida ejektori tihvti kahjustamist.
Sobivad materjalid
|
Tehnilised vaigud |
PEEK, PPS, LCP, PA66 või PA6 klaaskiust tugevdusega kuni 50%. |
|
Optilised vaigud |
PMMA, PC, COC, COP. |
|
Standardsed vaigud |
POM, ABS, PBT, PPO, TPE. |
Sobivad rakendused
Täppistööstuslikud osad
Hammasrattad, mikro{0}}korpuse komponendid, pumba tiivikud.
Elektrilised komponendid
Suure-tihedusega pistikud, mikro-lülitid, klemmliistud.
Optilised komponendid
Kaamera objektiivihoidjad, valgusjuhikud, optilised raamid.
Meditsiinilised komponendid
Süstlatorud, vedelikukollektorid, diagnostikakassettide kassetid.
Autode täppisosad
Andurite korpused, kütusepihusti kaaned, elektroonilise juhtploki korpused.
Tehniline konfiguratsioon
|
Parameeter/funktsioon |
Tehniline kirjeldus |
|
Kinnitusjõu vahemik |
60 tonni - 450 tonni |
|
Kontrolli diskreetimissagedust |
< 1 ms dynamic closed-loop response |
|
Asukoha tuvastamise eraldusvõime |
±0,005 mm lineaarkooder |
|
Süstimise peatamise täpsus |
±0,01 mm kruvikäigu ots |
|
Temperatuuri stabiilsus |
±0,5 kraadi mitme-tsooni PID-silindri juhtimine |
|
Servoklapi reaktsioon |
Vähem või võrdne 12 ms täiskäiguga |
|
Kaalu järjepidevus |
Haavli kaalu standardhälve 0,1% või väiksem |
|
Protsessi võimekuse indeks |
CPK kriitiliste parameetrite puhul suurem või võrdne 1,67 |
|
Õli temperatuurivahemik |
40 kraadi ± 2 kraadi dünaamilise veevahetiga |
|
Tööstusprotokoll |
EUROMAP 63, EUROMAP 77, OPC UA |
Testimine ja kvaliteedikontroll
Iga masin läbib enne lähetamist tehase vastuvõtutesti:
48-tunnist pidevat kiiret tööd, et testida mehaanilist stabiilsust ja hüdraulilise tihendi terviklikkust.
100 järjestikust proovivormimisprotsessi, mida hinnatakse digitaalsete analüütiliste kaalude abil.
Täis-koormusega töö, mis jälgib õli temperatuuri, tünni tsooni stabiilsust ja plaadi pingejaotust.
Osade mõõtmed mõõdetud 3D-koordinaatide mõõtmismasinatega, et kinnitada CPK spetsifikatsioone.
KKK
K: Kuidas parandab suletud-ahela juhtimine vormimise täpsust võrreldes avatud-ahelaga süsteemidega?
V: Avatud-ahela süsteemid saadavad signaale ilma füüsilist liikumist kontrollimata, mis põhjustab vedeliku temperatuurimuutustest või vaigu viskoossuse muutustest tingitud mõõtmevigu. Suletud-kontuuri juhtimine jälgib dünaamiliste andurite abil pidevalt kiirust, rõhku ja asendit ning reguleerib ventiile 1 millisekundi jooksul, säilitades ühtlase löögi kaalu ja ranged tolerantsid.
K: Millise osakaalu järjepidevuse saab see seade saavutada?
V. Püsiva vaigukvaliteedi ja stabiilsete töökoja põrandate temperatuuride korral saavutab masin löögi -to-kaalu erinevuse standardhälbe, mis on väiksem või võrdne 0,1%.
K: Kas see seade saab hakkama suure täiteainesisaldusega tehniliste vaikudega?
V: Jah. Kruvi- ja silindriüksustel on kulumis--- ja korrosioonikindlad-bimetallisulamid, mis on võimelised töötlema klaas-- või süsinik--kiuga täidetud vaiku kuni 50% ilma enneaegse hõõrdumise või sulatise lagunemiseta.
K: Kas juhtimisarhitektuur ühildub nutikate tehasevõrkudega?
V: Juhtsüsteem toetab algselt EUROMAP 63, EUROMAP 77 ja OPC UA protokolle, võimaldades reaalajas -telemeetria ja andmete logimise jaoks otsest integreerimist Manufacturing Execution Systemsiga.
K: Millised jahutusmeetmed säilitavad hüdraulikavedeliku stabiilsuse?
V: Automatiseeritud soojusvaheti reguleerib pidevalt hüdraulikavedeliku temperatuuri. Põhikontroller jälgib vedeliku tingimusi ja reguleerib jahutusvoolu, et hoida õli temperatuuri 40 kraadi ± 2 kraadi juures, vältides viskoossuse langust ja rõhu triivi pideva töötamise ajal.
Kuum tags: suletud-ahelaga survejuhtimisvormimismasin, Hiina suletud-ahelaga survejuhtimisvormimismasinate tootjad, tarnijad, tehas
Ju gjithashtu mund të pëlqeni


Küsi pakkumist