


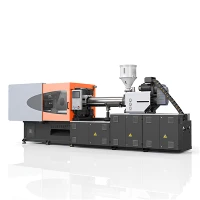
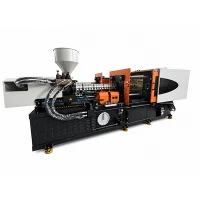

Servo-hüdrauliline pika käiguga-vormimismasin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on üks juhtivaid servo-hüdrauliliste pikakäiguliste-vormimismasinate tootjaid ja tarnijaid Hiinas. Võite siin meie tehases hulgi müüa Hiinas valmistatud täiustatud servo-hüdraulilist pikataktilist-vormimismasinat.
Servo{0}}hüdrauliline pikakäiguline-vormimismasin ühendab pikendatud kinnituskäigud suure-pöördemomendiga suletud ahelaga-servoajamiga, pakkudes füüsilise kliirensi ja dünaamilise stabiilsuse, mis on vajalik suure-sügavusega mahutite, sügavate{5}}õõnsusega korpuste-tõmbamiseks.
Servo{0}}hüdraulikasüsteem
Servo mootor:Sünkroonse püsimagnetiga-servomootorid tagavad vajaduse korral kohese pöördemomendi, peatades energiatarbimise osade jahutamise ja hoidmise faasis.
Hüdraulikasüsteem:Kahe-mahutusega kolbpumbad, mis on ühendatud otsetee-hüdraulikakollektoritega, vähendavad vedeliku hõõrdumist, sisemist soojuse akumuleerumist ja rõhulangust.
Suletud-tsükli juhtimine:Kõrge eraldusvõimega{0}}pöörlevad kodeerijad edastavad rõhu ja kiiruse mõõdikuid pidevalt tagasi keskprotsessorile, et säilitada süsteemi sünkroonimine.
Rõhu juhtimine:Kõrge -reageeringuga proportsionaalsed ventiilid hoiavad rõhuhälbeid täpsete tolerantside piires hoidmisfaasi ajal.
Kiiruse juhtimine:Muudetavad mootorikiirused siluvad üleminekuid kiire süstimise, südamiku tõmbamise ja plaadi liikumise vahel ilma vedeliku aeratsioonita.
Vastus ja stabiilsus:Süsteemi reaktsioon saavutab sihttöörõhu vähem kui 35 millisekundiga, säilitades pideva tootmise ajal stabiilse vedeliku temperatuuri.
Kinnitusüksus
Kinnitusjõud:Viis-punkti topelt-lülitusmehhanismid jaotavad side-varda pinget üle plaadi, vältides tsentri läbipaindumist täistonnaaži korral.
Plaadi struktuur:Pingeanalüüsi abil kujundatud valatud terasplaadid säilitavad paralleelsuse kiirete avamis{0}}sulgemistsüklite ajal.
Viis{0}}ribade vahe:Laiendatud horisontaalne ja vertikaalne vahe side-varraste vahel lihtsustab külgmist-laadimist sügavtõmbetööriistade ja südamikusilindrite jaoks.
Vormi kõrgus:Laiad vormi paksuse reguleerimise vahemikud sobivad sügavate vormide, kuumajooksude virnade ja isoleerplaatidega.
Vormi paigaldamine:T-pilud ja standardsed väljutusavade mustrid vastavad rahvusvahelistele tööriistastandarditele vormi kiireks seadistamiseks.
Klambri stabiilsus:Jäigad juhttoed hoiavad liikuvaid plaate sirgelt kogu pikendatud löögi ajal, vähendades juhttihvtide kulumist vormidel.
Süstimisüksus
Sissepritse kiirus:Mitmeastmeline lineaarne kiirusprofiil tagab õhukeste osade kiire täitmise ja paksude seinte ühtlase tihendamise.
Sissepritse rõhk:Proportsionaalne hüdrauliline rõhk annab kuni 2100 baari, hoides sulati pikkade vooluteede kaudu sujuvat.
Süstimise insult:Pikendatud silindri käik suurendab maksimaalset laskevõimsust ilma doseerimistäpsust kaotamata.
Kruvi läbimõõt:Spetsiaalsete segamisotstega nitreeritud sulamist kruvid sulatavad polümeere ühtlaselt erinevates vaigupartiides.
Süstimise kaal:Lineaarsed optilised muundurid jälgivad süstimisasendit, hoides kaadri -to-kaalu kõikumised alla murdosa protsentidest.
Plastifikatsioonivõime:Suure pöördemomendiga-hüdraulilised mootorid hoiavad plastifitseerimise kiiruse stabiilsena ja sulamisviskoossusega ühtlast tsüklit tsükli järel.
Juhtimine ja protsesside stabiilsus
Sissepritse rõhu/kiiruse juhtimine:Mikroprotsessorid töötavad 1-millisekundiliste juhtkontuuridega, et lülituda täpselt täitmiskiiruselt pakkimisrõhule.
Mitme{0}}etapiline süstimine:10-astmeline kiirus- ja 10-astmeline surveseaded võimaldavad kohandatud täiteprofiile keerukate detailide geomeetria jaoks.
Temperatuuri kontroll:Mitme-tsooni PID-silmused jälgivad silindri temperatuure termopaaride kaudu, hoides sulamistemperatuuri rangetes piirides.
Tagasi-Rõhu juhtimine:Proportsionaalne elektro{0}}hüdrauliline tagasi-rõhk hoiab ära gaasi kinnijäämise ja parandab värvide segunemist plastifitseerimise ajal.
Korratavus:Optilised positsioneerimisandurid jälgivad kelgu ja kruvide liikumist kuni sajandikmillimeetrini, et tagada osade ühtsed mõõtmed.
Soovitatavad materjalid
PP:Polüpropüleenist töötlemine sügavaseinaliste{0}}konteinerite, hoiukastide ja konstruktsioonikorpuste jaoks.
PE:Polüetüleenkoostised tööstuslikele ämbritele, hoiuruumidele ja rasketele{0}}korkidele.
ABS:Akrüülnitriilbutadieenstüreen jäikade korpuste, seadmepaneelide ja autoliistude jaoks.
PC:Polükarbonaatvaik, mis vajab selgete või struktuursete osade jaoks täpset hoidmissurvet ja stabiilset tünnisoojust.
PA:Klaaskiust tugevdusega polüamiid mehaaniliste komponentide jaoks, mis kasutavad pikki südamiku{0}}tõmbetsükleid.
POM:Polüatsetaalist valmistatud polümeerid, mis nõuavad sujuvat kiiruse üleminekut ja minimaalset termilist pinget doseerimise ajal.
Soovitatavad rakendused
Sügav{0}}pakendikonteinerid:Tööstuslikud värviämbrid, hoiuvannid ja sügavad ämbrid, mis vajavad väljaviskamiseks pikki avamiskäike.
Autode konstruktsioonikomponendid:Sisemised uksepaneelid, kindalaekad, sammaste ääristused ja HVAC-korpused, millel on sügav tõmme ja südamiku{0}}tõmme.
Kodumasinate korpused:Pesumasina vannid, konditsioneeri šassii ja tolmuimeja korpused, mis nõuavad täpseid mõõtmeid.
Tööstuslik logistika ja kastid:Virnastatavad kandikud, kokkupandavad veokastid ja sügavate konstruktsiooniribidega rasked kaubaalused.
Täppistehnilised osad:Elektrilised harukarbid, pumbakorpused ja toruliitmikud, mis on ehitatud mitmesuunalise südamikuga{0}.
Soovitatavad masina konfiguratsioonid
Seda konfiguratsiooni saab rakendada valitud üldotstarbelistes{0}}survevaluseadmetes:
- 90T
- 120T
- 140T
- 158T
- 178T
- 218T
- 278T
- 318T
- 358T
- 408T
- 478T
- 568T
- 658T
- 788T
- 988T
- 1180T
- 1380T
- 1680T
Masina konfiguratsioon
|
Spetsifikatsioon / funktsioon |
Tehniline mõõdik / standard |
|
Kinnitusjõu vahemik |
90 kN kuni 16 800 kN |
|
Avamine Stroke Extension |
+15% kuni +30% võrreldes tavaliste lülitusklambritega |
|
Ajamisüsteemi tüüp |
Püsimagnetiga-servomootor koos kolbpumbaga |
|
Hüdrauliline reageerimisaeg |
Vähem kui 35 millisekundit või sellega võrdne |
|
Maksimaalne süstimisrõhk |
Kuni 2100 baari |
|
Positsioonianduri täpsus |
0,01 mm magnetostriktiivne lineaarskaala |
|
Kütte juhtimine |
4 kuni 8 barreliga PID küttetsooni pluss düüsitsoon |
|
Tuuma-tõmbejõud |
2-ahelalised kuni 6-ahelalised programmeeritavad hüdrosüdamiku ventiilid |
|
Määrimissüsteem |
Automaatne mahuline õlimäärimine rõhuanduriga |
Kvaliteedi testimine ja tehniline tugi
Stressianalüüsi kinnitus:Plaadi geomeetria ja lülituslülid läbivad FEA koormustestid, et kinnitada raami jäikust täistonnaaži all.
Laseri joonduse kontroll:Plaadi paralleelsust, side{0}}varda pinge tasakaalu ja lineaarset jälgimist kontrollitakse enne tarnimist lasertööriistadega.
Pidev kuiv{0}}töökatse:Iga seade läbib 24 tunni jooksul täieliku -kiire kuivatustsükli-testi, et kinnitada termilist stabiilsust ja lekkevaba-tööd.
Ohutussüsteemi standard:Elektrijuhtmestiku skeemid ja hüdraulilise rõhu kaitseklapid vastavad rahvusvahelistele tööstusohutusnormidele.
Tehase vastuvõtmise protokoll:Masinatellimused sisaldavad reaalajas-tööaruandeid, kaadri-kaalu järjepidevuse logisid ja vibratsioonigraafikuid enne lähetamist.
Tehnilise teeninduse tugi:Standardsed varuosad, kaugjuurdepääs PLC-le ja täielikud juhendid hoiavad hooldusseisakuid lühikesena.
KKK
K: Mille poolest erineb pika käiguga{0}}survevalumasin tavalisest hüdromasinast?
V: Pika käiguga-masinal on pikemad vormi avanemiskaugused, laiem vahemaa side-varraste vahel ja reguleeritud lülitusgeomeetria. See füüsiline paigutus võimaldab tehase seadistustel töötada sügava-õõnsusega vorme ja pikki hüdrosüdamikuga silindreid ilma suurema tonnaažiga masinat ostmata.
K: Kas pikem vahemaa pikendab tsükliaega?
V: Ei. Suletud ahelaga-servoajam kasutab dünaamilisi kiirendus- ja aeglustuskõveraid. Suur-liikumine toimub pikkade lineaarsete liikumiste ajal, millele järgneb sujuv aeglustumine enne klammerdamist või väljaviskamist, et kaitsta tööriistu, hoides samal ajal tsükliaega kiire.
K: Kas see seade saab töödelda klaasitäidisega{0}}tehnilisi vaiku?
V: Jah. Sissepritseseade kasutab suure pöördemomendiga plastifitseerivaid mootoreid, bimetallsilindreid ja spetsiaalseid kruvigeomeetriaid, mis sobivad klaastäidisega PA66, PC ja POM jaoks.
K: Kuidas vähendab servosüsteem energiatarbimist?
V: Standardsed hüdropumbad töötavad pidevalt täiskiirusel, tsirkuleerides lisaõli ja kogudes soojust. Servoajamid reguleerivad mootori kiirust reaalajas jooksvate tsüklifaaside alusel, vähendades oluliselt energiatarbimist jahutus- ja hoidmisperioodidel.
K: Millised põhitõmbe{0}}valikud on sügavate osade jaoks saadaval?
V: Masinatel on PLC-kontrollerisse integreeritud mitmeahelalised hüdraulilised südamikusüsteemid, mis võimaldavad kohandatud ventiilide järjestust, rõhu seadistust ja asendi päästikuid.
Kuum tags: servo-hüdrauliline pikataktiline-vormimismasin, Hiina servo-hüdrauliline pikataktiline-vormimismasin tootjad, tarnijad, tehas
Paari
EiJu gjithashtu mund të pëlqeni


Küsi pakkumist