


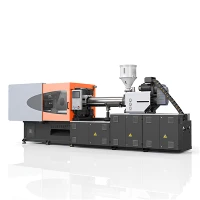

Täppisplastifitseerimisvormimismasin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on Hiinas üks juhtivaid täppisplastifitseerimisvormimismasinate tootjaid ja tarnijaid. Võite siin meie tehasest hulgi müüa Hiinas valmistatud täiustatud plastifitseerimisvormimismasinaid.
Täppisplastifitseerimisvormimismasin lahendab kriitilised täppisvormimise väljakutsed, kõrvaldades sulamistemperatuuri gradiendid ja haav{0}}kaalu kõikumised pideva tootmise ajal. Sisaldab optimeeritud kruvilennu konstruktsiooni ja suure -reageerimisvõimega servohüdraulika, säilitab see seade ühtlase materjali viskoossuse ja mikroni{3}}taseme mahulise konsistentsi mitme-õõnsusega töötamise ajal.
Mis määrab survevalu täpsuse?
Sissepritse kiirus:Kiire kiirenduse juhtimine säilitab konstantse sulamiskiiruse, kõrvaldades pinnavoolujooned ja sisemised dünaamilised pinged.
Sissepritse rõhk:Otsene suletud{0}}kontuuri hüdraulilise rõhu jälgimine hoiab ära seina{1}}paksuse kõikumise, mis on tingitud mööduvatest rõhukadudest.
Positsiooni juhtimine:Kõrge eraldusvõimega-optilised kodeerijad jälgivad kruvide ja klambrite nihkumist positsioneerimistäpsusega kuni ±0,01 mm.
Temperatuuri kontroll:Mitmetsoonilised pooljuht-lülitusega termoregulaatorid hoiavad üksikute tünnitsoonide temperatuuri ±0,5 kraadi piires.
Plastifikatsiooni stabiilsus:Standardsed survesuhted ja optimeeritud nihketsoonid tagavad vaigu ühtlase homogeniseerimise erinevate materjalipartiide vahel.
Tagasirõhk:Dünaamilised elektro-hüdraulilised tagasirõhu-klapid säilitavad ühtlase sulatiheduse ja kõrvaldavad gaasi kinnijäämise doseerimissektsioonis.
Korratavus:Püsiv löögi{0}}--massi konsistents variatsioonikoefitsiendiga alla 0,15% tagab mõõtmete range vastavuse pikkade tsüklite ajal.
Sissepritse juhtimissüsteem
Suletud{0}}ahela juhtimine:Kiired{0}}töötlusseadmed teostavad reaalajas-rõhu ja kiiruse korrektsioone 0,5-millisekundiliste intervallidega.
Rõhu juhtimine:Õõnsus- ja hüdraulilised muundurid juhivad sujuvat üleminekut täitmiskiiruselt pakkimisrõhule.
Kiiruse juhtimine:Mitmeastmelised kiirusprofiilid kohandavad keerulisi voolu pikkuse ja seina paksuse suhteid.
Positsiooni juhtimine:Kontaktivabad lineaarsed kaalud annavad otsest mehaanilist asukoha tagasisidet ilma signaali latentsuseta.
Mitme{0}}astmeline süstimine:Kümme erinevat kiiruse ja rõhu astet võimaldavad kohandatud vormimisprofiile ühe käiguga.
Plastifikatsioon ja sulatamise ettevalmistamine
Kruvi pöörlemine:Sõltumatud servoajamid säilitavad täpse pöörlemiskiiruse muutuva pöördemomendi korral.
Plastifikatsioon:Tahke vaigu kanalite eraldamine polümeeri sulamist kiirendab soojusjuhtivust kogu silindris.
Tagasirõhk:Digitaalne proportsionaalne juhtimine reguleerib sulati tihendamist, säilitades samal ajal tugevdatud vaikude struktuuri terviklikkuse.
Sulamistemperatuur:Kontaktivabad andurid loevad enne lõplikku süstimist sulapolümeeri voolu temperatuuri.
Materjali ettevalmistamine:Suletud etteandekõri konstruktsioonid piiravad välisõhu kokkupuudet ja termilisi kõikumisi sisenemistsoonis.
Kinnitussüsteem
Plaadi jäikus:Kesk-pressitud konstruktsioon jaotab kinnitusjõud ühtlaselt kogu vormi kinnituspinnale, minimeerides keskse läbipainde.
Hallituskaitse:Kõrge-tundlikkusjõu jälgimine peatab plaadi liikumise, kui tuvastatakse mehhaaniline takistus juba 0,5 Nm.
Lipsu{0}}juhised:Karastatud lineaarsed juhikud säilitavad plaadi paralleelsuse maksimaalse töökoormuse korral.
Korratavus ja protsessi stabiilsus
Laske-to-konsistents sõltub kruviotsiku kiirest tihendamisest koos klapi hetkelise reageerimisega. Integreeritud null-tagasivoolurõngas lukustab vaigu mahu enne kruvi edasiliikumist. Termiliselt isoleeritud tünnikarbid säilitavad sisemise soojustasakaalu, hoides hüdraulikaõli temperatuuri ühtlase pideva pideva tootmise ajal.
Sobivad materjalid
Tehnilised vaigud
Polükarbonaat, polüamiid, polüoksümetüleen, polübutüleentereftalaat.
Kõrge temperatuuriga{0}}vaigud
Polüeeter-eeterketoon, polüfenüleensulfiid, polüeeterimiid.
Standardsed vaigud
Akrüülnitriilbutadieenstüreen, polüpropüleen, polüstüreen.
Sobivad rakendused
Tööstuslikud komponendid
Mikro-sammuga hammasrattad, suure-koormusega puksid, kulumisplaadid.
Elektrilised komponendid
Mitme-kontaktiga pistikud, releeümbrised, klemmliistud.
Optilised komponendid
Valgusjaotusplaadid, andurite korpused, objektiivi kinnitused.
Meditsiinilised komponendid
Süstla korpused, vedelikupistikud, diagnostikakassetid.
Autode komponendid
Kütuse etteande korpused, andurite korpused, pistikute kilbid.
Tehniline konfiguratsioon
|
Parameeter |
Üksus |
Väärtus |
|
Kinnitusjõud |
kN |
1200 |
|
Avamiskäik |
mm |
380 |
|
Sidelattide vaheline kaugus |
mm |
460 x 410 |
|
Maksimaalne vormi kõrgus |
mm |
450 |
|
Minimaalne vormi kõrgus |
mm |
180 |
|
Kruvi läbimõõt |
mm |
32 |
|
Kruvide suhe |
L/D |
22:1 |
|
Maksimaalne löögi maht |
cm³ |
128 |
|
Sissepritse rõhk |
baar |
2150 |
|
Maksimaalne sissepritse kiirus |
mm/s |
200 |
|
Küttetsoonid |
Tsoon |
4 + Otsik |
Testimine ja kvaliteedikontroll
Laserinterferomeetri joondamine:Kinnitab plaadi paralleelsuse ja lineaarse liikumise kogu käigu ulatuses.
Rõhuanduri kalibreerimine:Kalibreerib sisemise anduri tagasisidet sertifitseeritud peamiste koormusandurite suhtes.
Soojusjaotuse kaardistamine:Infrapunaskaneerimine kinnitab temperatuuri ühtlust igas tünnikütte tsoonis.
Laiendatud kuivkäivitustestimine:Pidev 72-tunnine töötsükkel kinnitab hüdroahela terviklikkust ja tihendi vastupidavust.
Kaalu dispersiooni kontrollimine:Proovide järjestikune kaalumine kinnitab standardhälbe piirväärtusi alla 0,15%.
KKK
K: Kuidas säilib löögi järjepidevus{0}}pikkade pidevate jooksude ajal?
V: Lineaarsete positsioneerimisandurite kõrval töötab suure -reageerimisvõimega tagasi-tagasirõngasklapp, et sulgeda sulamismaht koheselt. Juhtsüsteem reguleerib pidevalt hüdraulilisi rõhuprofiile, et vältida viskoossuse muutusi materjalipartiide vahel.
K: Millised tünnikonfiguratsioonid on abrasiivsete materjalide jaoks saadaval?
V: Bimetallist tünnid ja volfram{0}}karbiidiga kaetud kruvid paigaldatakse kõrge klaaskiusisaldusega segude töötlemisel, et vältida mehaanilist kulumist ja säilitada lennumõõtmed.
K: Milline on selle mudeliseeria kinnitusjõudude vahemik?
V: Seadme konfiguratsioonid ulatuvad 500 kN kuni 4000 kN kinnitusjõuni, et katta erinevad vormimõõtmed ja prognoositava ala nõuded.
K: Kuidas aitab juhtimissüsteem kvaliteedi jälgimist?
V: Sisseehitatud süsteem logib täielikud tsükliparameetrid, temperatuuriprofiilid ja tööparameetrite kohandused, pakkudes struktureeritud andmete eksporti kvaliteediauditi jaoks.
Kuum tags: täppisplastifitseerimisvormimismasin, Hiina täppisplastifitseerimisvormimismasinate tootjad, tarnijad, tehas
Ju gjithashtu mund të pëlqeni


Küsi pakkumist