


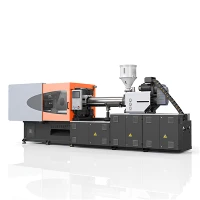
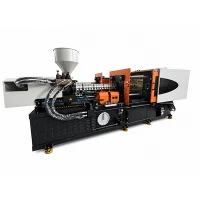

Stabiilne taga{0}}survevormimismasin
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. on üks juhtivaid stabiilsete tagasi-survevormimismasinate tootjaid ja tarnijaid Hiinas. Võite julgelt hulgi müüa meie tehases Hiinas valmistatud täiustatud stabiilse tagasi{4}}survevormimismasinat.
Stabiilne tagasi{0}}survevormimismasin integreerib reaalajas-proportsionaalse rõhureguleerimise ja kiire-reageerimisega hüdraulilise tagasiside, et reguleerida plastifitseeriva sulatihedust kruvi taastamise ajal. Hoides kogu plastifitseerimise ajal püsivat vastupanu kruvile, stabiliseerib see seade haavli kaalu tolerantsid, puhastab kinnijäänud õhu ja säilitab dünaamilise viskoossuse pidevate mitme -õõnsusega täppistsüklite jooksul.
Mis määrab survevalu täpsuse?
Täppisvormimine põhineb tihedal sünkroniseerimisel mehaanilise jäikuse, termiliste piiride ja hüdraulilise reaktsiooni mõõdikute vahel:
Sissepritse kiirus:Kiirusprofiili stabiilsus tagab ühtlase sulamise rinde edenemise, kontrollides kohalikke nihkekiirusi ja sisepingeid õhukese{0}}seina geomeetrias.
Sissepritse rõhk:Ühtlane rõhu edastamine hoiab ära mahukahanemise erinevused õõnsuste komplektide vahel, kõrvaldades samal ajal eraldusjoone välgu.
Positsiooni juhtimine:Kruvi asendi mõõtmine väärtusele ±0,01 mm määrab üleminekupunkti täitmise ja hoidmise faaside vahel, vältides lühikesi lööke või üle{1}}pakkimist.
Temperatuuri kontroll:Mitmetsooniline silindri reguleerimine ±0,5 kraadi piires tagab konstantse sulamisviskoossuse ja kaitseb termiliselt{2}}tundlikke polümeere.
Plastifikatsiooni stabiilsus:Kruviajami pöördemoment ja homogeniseerivad lennugeomeetriad tagavad vaigu ühtlase sulamise ilma termilise lagunemiseta.
Seljarõhk:Plastifikatsiooni ajal tagasitõmbuvale kruvile rakendatav pidev takistus reguleerib sulatihedust, gaasi evakueerimist ja pigmendi hajumist.
Korratavus:Masina dünaamiline võime taasesitada sihtrõhku, asendit ja termilisi sättepunkte järjestikuste käikude jooksul.
Sissepritse juhtimissüsteem
Sissepritsesüsteem tugineb dünaamilise täpsuse säilitamiseks suletud-ahela tagasisidele ja kõrge-sagedusega klapi reaktsioonile:
Suletud{0}}ahela juhtimine:Jälgib sissepritse rõhu ja kiiruse kõveraid iga 0,5 ms järel, et kompenseerida tooraine viskoossuse kõikumisi.
Rõhu juhtimine:Mitmeastmeline süstimissurve samm-haldab täitmist sujuvalt hoides üleminekuid.
Kiiruse juhtimine:Programmeeritav 10-astmeline kiirusprofileerimine juhib vaigu läbi kitsaste väravate ilma nihkevärvi muutusi tekitamata.
Positsiooni juhtimine:Absoluutsed optilised kodeerijad jälgivad kruvi liikumist, et viia faasivahetus lõpule millisekundite jooksul.
Mitme{0}}astmeline süstimine:Kohandatud rõhu- ja kiirusastmed tasakaalustavad seina tihedust, kõrvaldavad vajumise jäljed ja minimeerivad jääkpinget.
Plastifikatsioon ja sulatamise ettevalmistamine
Sulatuse ettevalmistamine keskendub ühtlasele plastifitseerimise tihedusele kruvi taastamise ajal:
Kruvi pöörlemine:Elektrilised servoajamid annavad digitaalset kiiruse tagasisidet, hoides nihkekiirused ühtlased olenemata hüdrosüsteemi koormusest.
Plastifikatsioon:Spetsiaalsed barjääri lennugeomeetriad tagavad täieliku sulamise, värvijaotuse ja kontrollitud hõõrdekuumutuse.
Tagasirõhk:Proportsionaalne klapi juhtimine hoiab lineaarset takistust vahemikus 5 baari kuni 150 baari ±0,5 baari tolerantsi juures, vabastades kinni jäänud lenduvad ained.
Sulamistemperatuur:Integreeritud PID-juhtimisalgoritmid reguleerivad keraamilisi kuumutusribasid, et peatada temperatuuri triivimine pikkade käikude ajal.
Materjali ettevalmistamine:Temperatuuriga{0}}juhitavad etteandekõrvad takistavad graanulite varajast pehmenemist, säilitades kruvi sisselaskevõime.
Kinnitussüsteem
Kinnitusarhitektuur sisaldab suure{0}jäikusega plaate, mis on loodud lõplike elementide analüüsi abil. Tugev plaadikonstruktsioon piirab läbipainet täieliku kinnitusjõu korral, säilitades paralleelsuse üle eralduspinna. Madala -survevormi kaitseahelad jälgivad klambri asendit, et peatada sulgemine, kui tuvastatakse takistusi.
Korratavus ja protsessi stabiilsus
Töövõimet mõõdetakse löögi kaalu täpsuse ja termilise kontrolliga pideva väljundi ajal:
Laske kaalu kõikumine (CV):Hoiab kaadri kaalu dispersiooni CV piires 0,08% või sellega võrdne 1000 järjestikuse vormimistsükli jooksul.
Tagasi{0}}Rõhureaktsioon:Proportsionaalne klapi reaktsioon alla 15 ms hoiab ära rõhu hüppeid kruvide taastamise käivitamisel.
Termiline konsistents:Sulamise entalpia ühtlane jaotus vähendab diferentsiaalset kokkutõmbumist, moonutusi ja vormimisjärgset{0}}liikumist.
Protsessi jälgimine:Reaalajas{0}}logimine salvestab maksimaalse sissepritserõhu, vasturõhu-profiilid, taastumise ajastuse ja polstri asukoha täieliku partii jälgitavuse tagamiseks.
Sobivad materjalid
Seade kasutab tava-, tehnilisi ja suure{0}}jõudlusega vaikusid:
Polükarbonaat (PC) / polübutüleentereftalaat (PBT):Säilitab sulamisstabiilsuse ilma polümeeri ahela lagunemiseta.
Polüamiid (PA6 / PA66 / PA12, täitmata ja klaasiga):Täpne vastusurve peatab düüside roiskumise, kaitstes samal ajal klaaskiude.
Polüoksümetüleen (POM):Hoiab ära vaigu stagnatsiooni spetsiaalse termilise tsooni juhtimise abil.
Polüfenüleensulfiid (PPS) / vedelkristallpolümeer (LCP):Talub kõrgeid töötlemistemperatuure ja kiiret täitmiskiirust.
Akrüülnitriilbutadieenstüreen (ABS) / polümetüülmetakrülaat (PMMA):Toodab optilise selguse ja õhutriipudevaba pinnaviimistluse.
Sobivad rakendused
See masinakonfiguratsioon teenindab sektoreid, mis nõuavad kitsaid füüsilisi mõõtmeid ja optilist selgust:
Täppistööstuslikud osad:Hammasrattad, laagrid, tiivikud ja sisemised ajamimehhanismid.
Elektrilised komponendid:Mitme-kontaktiga pistikud, klemmide korpused, releeplokid ja lülitite korpused.
Optilised komponendid:Kaamera objektiivi korpused, valgusjuhtplaadid, optiliste andurite kinnitused ja reflektorraamid.
Meditsiinilised komponendid:Mikro-vedelikplaadid, süstla silindrid, diagnostikakorpused ja vedelikupistikud.
Autode täppisosad:Kütuseventiili korpused, andurite korpused, elektroonilised korpused ja täiturmehhanismi komponendid.
Tehniline konfiguratsioon
|
Parameeter |
Üksus |
Väärtus (120 T) |
Väärtus (180 T) |
Väärtus (260 T) |
|
Kinnitusjõud |
kN |
1200 |
1800 |
2600 |
|
Sidevarraste vaheline kaugus (H × V) |
mm |
410 × 410 |
510 × 510 |
610 × 610 |
|
Max Hallituse avamise käik |
mm |
360 |
440 |
530 |
|
Kruvi läbimõõdu valikud |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
|
L/D suhe |
L/D |
22:1 / 20:1 |
22:1 / 20:1 |
23:1 / 21:1 |
|
Teoreetiline löögi maht |
cm³ |
141 / 192 / 251 |
251 / 318 / 392 |
451 / 546 / 650 |
|
Max Sissepritse rõhk |
baar |
2250 / 1800 / 1400 |
2150 / 1700 / 1380 |
2100 / 1730 / 1450 |
|
Tagasi-Rõhuvahemik |
baar |
5 - 160 |
5 - 160 |
5 - 180 |
|
Tagasi-Rõhu täpsus |
baar |
± 0.5 |
± 0.5 |
± 0.8 |
|
Kruvi pöörlemiskiirus |
p/min |
0 - 280 |
0 - 250 |
0 - 220 |
|
Positsioneerimisanduri eraldusvõime |
mm |
0.01 |
0.01 |
0.01 |
|
Tünni küttetsoonid |
Tsoonid |
4 + 1 |
4 + 1 |
5 + 1 |
|
Süsteemi rõhk |
MPa |
17.5 |
17.5 |
17.5 |
Testimine ja kvaliteedikontroll
Tehase vastuvõtukatse (FAT) kinnitab hüdraulilist dünaamilist reaktsiooni ja mehaanilist konstruktsiooni stabiilsust enne tarnimist:
Hüdraulilise rõhu test:24-tunnine pidev töö, mis hindab klapi reaktsiooni ja õli temperatuuri täiskoormusel.
Tagasi{0}}Rõhu kalibreerimine:Proportsionaalsete ventiilide astmeline kalibreerimine 10 rõhu seadistuses (10 baari kuni 150 baari), et kontrollida reaktsiooni lineaarsust.
Plaadi paralleelsuse kontroll:Plaadi joondust kontrolliti null- ja täispingekoormuse korral lasermõõteriistadega.
Termilise stabiilsuse test:Pidev 12-tunnine tünnisoojenduse töö, mis kinnitab temperatuuri reguleerimise stabiilsust ±0,5 kraadi piires.
Kuivtsükli kontrollimine:500-tsükliline kuivkäivitus, mis mõõdab asendianduri konsistentsi ja mehaanilise liikumise sujuvust.
KKK
K: Kuidas parandab tagasi{0}}rõhu juhtimine lasu kaalu ühtlust?
V: Vasturõhk tagab kruvile pideva takistuse taastumise ajal. See mehaaniline jõud surub vaigu kokku kruvi otsa ees, vabastades kinnijäänud õhu ja standardiseerides materjali tihedust. Ühtlane sulatihedus annab järjestikuste tsüklite jooksul ühtlase mahulise täitmise.
K: Milline vasturõhuvahemik{0}} sobib tehnilistele polümeeridele?
V: Töövasturõhk on 5 baarist 30 baarini tavavaikude puhul ja 30 baarist 100 baarini tehniliste polümeeride (nt PC, PA66 või PBT) puhul. Vasturõhu tõstmine parandab vaigu segunemist, mida tuleks termilise nihke piiramiseks tasakaalustada kruvi kiirusega.
K: Kas see masin saab töödelda klaaskiuga-tugevdatud vaiku ilma kruvide kulumiseta?
V: Jah. Püsiv vasturõhk säilitab plastifitseerimise stabiilsuse ilma suuremat kruvi kiirust nõudmata. Abrasiivsete ühendite puhul kaitsevad bimetallist tünnid ja kaetud kruvid mehaanilisi vahesid pikaajalise -kulumise eest.
K: Mis käivitab ülemineku süstimiselt plastifikatsioonifaasile?
V: Kontroller käivitab kruvi taastamise, kui hoidmisfaas lõpeb ja jahutusaeg algab. Kruvi pöörlemine algab samal ajal, kui proportsionaalne klapp juhib õli eraldumist sissepritsekolvi taga, säilitades sihtsurve, kuni kruvi jõuab doseerimispiirini.
K: Kuidas suletud{0}}ahela rõhureguleerimine takistab lühikesi lööke?
V: Suletud-kontuuri juhtimine jälgib pidevalt hüdroahela rõhku ja kruvide asendit. Kui vaigu viskoossus või tünni temperatuur muutub, reguleerib kontroller klapi seadistusi millisekundite jooksul, et järgida programmeeritud profiili, vältides täitemuutusi.
Kuum tags: stabiilne taga-survevormimismasin, Hiina stabiilne taga-survevormimismasinate tootjad, tarnijad, tehas
Paari
EiJu gjithashtu mund të pëlqeni


Küsi pakkumist